Píldora técnica — escucha este artículo en 2 minutos, con las voces de Samuel y Marcela.
Quien fabrica costillas, refuerzos o paneles para un aeromodelo conoce bien el problema: la madera balsa pesa muy poco, suele llegar ligeramente curvada y puede desplazarse por la acción del aire asistido o del sistema de extracción. Una mesa de vacío para láser puede mantener la lámina plana y permitir cortes limpios sin llenar el diseño de pestañas, pero su desempeño depende de mucho más que encender una bomba. La porosidad de la balsa, el área reducida de las piezas y las fugas que aparecen a medida que avanza el corte pueden reducir considerablemente la sujeción. En esta guía veremos cómo funciona el sistema, cómo prepararlo y qué revisar cuando las piezas pequeñas de un planeador RC no permanecen en su posición.
¿Qué hace una mesa de vacío en un láser CO2?
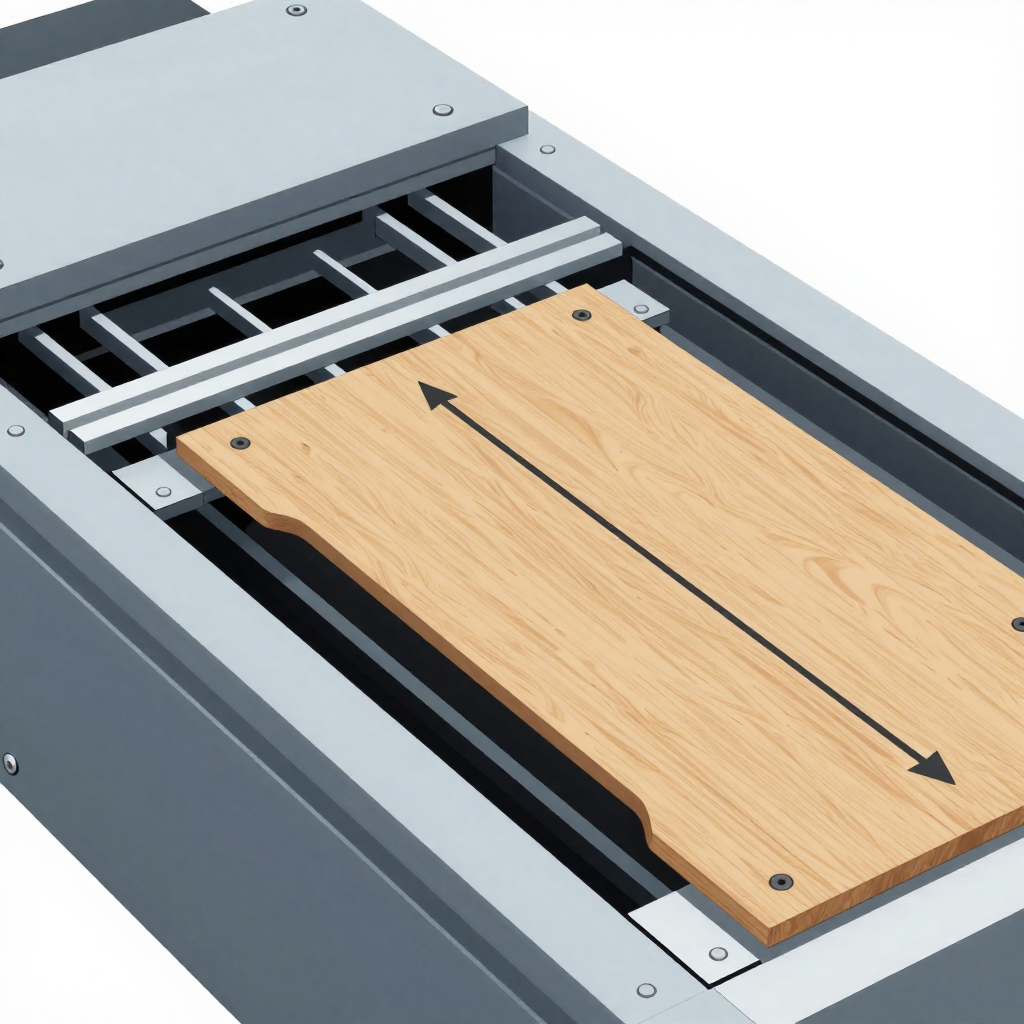
Una mesa de vacío de sujeción utiliza una diferencia de presión para presionar el material contra una superficie plana. Debajo de la lámina existe normalmente un plenum o cámara con canales conectados a una fuente de vacío. Al extraer aire, la presión atmosférica ejerce una fuerza distribuida sobre el área sellada del material.
La idea básica puede expresarse como fuerza de sujeción = diferencia de presión × área efectiva. Esto explica una observación frecuente en proyectos de aeromodelismo: una lámina completa puede quedar muy firme, mientras que una costilla estrecha pierde sujeción cuando el corte la separa del resto. Aunque una pieza pequeña sí puede mantenerse sin pestañas, necesita suficiente superficie efectiva, pocas fugas y un flujo de aire que no supere la capacidad del sistema.
También es importante diferenciar dos funciones que a veces se confunden:
- Sujeción por vacío: mantiene la balsa apoyada y reduce su movimiento o deformación.
- Extracción de humo: retira gases y partículas de la zona de trabajo hacia un sistema de ventilación apropiado.
No deben asumirse como el mismo circuito. Una mesa diseñada exclusivamente para sujetar material no necesariamente está preparada para transportar humo, residuos calientes o partículas hacia la bomba. El equipo debe conservar su sistema normal de extracción y ventilación.
Por qué la madera balsa es difícil de sujetar
La balsa es apropiada para aeromodelismo por su baja masa y facilidad de mecanizado, pero esas mismas características generan dificultades particulares.
Porosidad y variación entre láminas
La estructura de la madera permite el paso de una cantidad variable de aire. Dos láminas del mismo espesor nominal pueden comportarse de manera diferente debido a su densidad, veta, humedad o acabado superficial. Si el aire atraviesa el material más rápido de lo que el sistema puede evacuarlo, la diferencia de presión disminuye.
Piezas con poca superficie
Las costillas de ala, marcos y refuerzos aligerados tienen áreas estrechas o grandes vaciados internos. Cada perforación reduce la superficie sobre la cual actúa el vacío y abre nuevos caminos de fuga. Por eso una pieza puede permanecer estable al iniciar el trabajo y soltarse durante los últimos contornos.
Curvatura y bordes levantados
Una lámina combada no sella bien sobre la mesa. El vacío puede atraer su zona central, pero una esquina levantada deja entrar mucho aire. Además de perder sujeción, esa diferencia de altura altera el enfoque y puede producir un corte incompleto o un kerf irregular.
Interacción con aire asistido y extracción
El aire asistido ayuda a expulsar gases del corte y a proteger la óptica, pero un flujo excesivo o una boquilla demasiado alejada puede mover piezas ya liberadas. La extracción general también genera corrientes dentro de la cámara. La solución no es eliminar estos sistemas de seguridad, sino equilibrarlos y evitar que una pieza suelta pueda elevarse hacia el cabezal.
Componentes de una configuración adecuada
No todas las mesas de vacío son iguales. Para balsa conviene evaluar el conjunto completo y no solamente la potencia nominal de la fuente de vacío.
| Componente | Función | Qué revisar en madera balsa |
|---|---|---|
| Plenum o cámara | Distribuye la aspiración bajo la lámina | Que sea plano, esté limpio y no presente uniones abiertas |
| Zonas de vacío | Permiten aspirar solo el área utilizada | Cerrar sectores sin material para reducir fugas |
| Superficie de apoyo | Sostiene la lámina y deja circular el aire | Debe ser compatible con láser y no crear puntos altos |
| Fuente de vacío | Genera diferencia de presión y caudal | La balsa porosa suele exigir capacidad para manejar fugas continuas |
| Mangueras y válvulas | Conducen y regulan el flujo | Buscar conexiones flojas, obstrucciones y diámetros restrictivos |
| Extracción de humo | Evacua productos de combustión | Mantenerla operativa e independiente según el diseño del equipo |
En aplicaciones con materiales porosos, una fuente capaz de mantener flujo frente a pequeñas fugas puede resultar más útil que una que solo alcanza un vacío alto en un sistema completamente sellado. La selección debe hacerse según el tamaño del plenum, la frecuencia de uso y el diseño de la máquina. No es recomendable adaptar aspiradoras o bombas improvisadas sin verificar temperatura de operación, filtración, ciclo de trabajo y compatibilidad con el entorno del láser.
Diagnóstico antes de cortar
Antes de modificar potencia, velocidad o enfoque, compruebe si el problema es realmente el proceso láser o la sujeción. Este diagnóstico evita quemar material mientras se intenta compensar una fuga mecánica.
- Revise la planitud de la lámina. Colóquela sobre una referencia plana sin encender el vacío. Si las esquinas quedan levantadas, cambie la orientación, deje estabilizar el material o use apoyo perimetral compatible con la máquina.
- Inspeccione la superficie de vacío. Retire polvo, fragmentos y resina. Una astilla muy pequeña puede crear una entrada de aire bajo toda la lámina.
- Cierre las zonas expuestas. Si el plenum es mayor que la balsa, bloquee las áreas sin cubrir usando elementos aprobados para la mesa y compatibles con el láser.
- Active el vacío sin disparar el láser. Presione suavemente diferentes puntos. Una esquina que se mueve con facilidad indica fuga, falta de apoyo o distribución deficiente.
- Escuche y localice fugas. Un silbido concentrado suele señalar un borde abierto. No introduzca manos ni objetos en mecanismos en movimiento.
- Compruebe mangueras y filtros. Un filtro saturado, una válvula parcialmente cerrada o una manguera estrangulada reducen el caudal disponible.
- Simule el recorrido. Utilice la función de marco de LightBurn, RDWorks o el software compatible para confirmar que el diseño está dentro de la zona sujetada y que el cabezal no encontrará topes.
Una prueba sencilla consiste en cubrir temporalmente una zona de fuga con un material autorizado y observar si la sujeción mejora. Si lo hace, el problema es el sellado o el área expuesta, no necesariamente la fuente de vacío.
Preparación paso a paso de la mesa y la balsa
- Seleccione una lámina estable. Evite piezas con humedad visible, grietas, bolsas de resina o deformación extrema. Identifique la orientación de la veta según las necesidades estructurales del modelo.
- Limpie la cama y el plenum. Elimine residuos de cortes anteriores. La acumulación de polvo de madera incrementa el riesgo de ignición y bloquea los pasos de aire.
- Habilite únicamente la zona necesaria. Una mesa dividida en sectores permite concentrar el flujo bajo el material. En una mesa sin válvulas, las áreas libres pueden cubrirse con láminas no combustibles o materiales expresamente aprobados por el fabricante del sistema.
- Apoye la balsa sobre toda su superficie. No debe existir un escalón entre la zona activa y la zona bloqueada. Una diferencia de altura modifica el enfoque y evita el sellado perimetral.
- Use un sistema híbrido si es necesario. Para corregir una esquina difícil puede combinarse el vacío con topes de bajo perfil o sujeción perimetral, siempre fuera del recorrido. Ningún accesorio debe reflejar el haz ni interferir con el cabezal.
- Active la sujeción y verifique el perímetro. La lámina debe quedar plana antes de ajustar el foco. Si es necesario presionarla manualmente para que selle al inicio, retire las manos antes de cualquier movimiento o emisión del láser.
- Ajuste el foco según el equipo. Enfoque sobre la superficie real de la balsa ya sujetada, siguiendo el procedimiento del fabricante. No compense una lámina arqueada aumentando potencia.
- Configure aire y extracción. Mantenga el aire asistido suficiente para un corte estable y la extracción activa. Si las piezas liberadas se desplazan, revise primero sujeción, secuencia y altura de boquilla.
Cómo definir el corte sin depender de cifras genéricas
No existe una combinación universal de potencia y velocidad para balsa. El resultado cambia con la potencia óptica real del tubo, estado de espejos y lente, distancia focal, espesor, densidad de la madera y flujo de aire. Copiar valores de otra máquina puede ocasionar carbonización o no atravesar el material.
La práctica correcta es crear una matriz de prueba en un retal de la misma lámina. Pruebe varias combinaciones conservadoras, observe el reverso y seleccione la que atraviese de forma consistente con la menor energía necesaria. Una pasada estable suele ser preferible cuando evita que una pieza parcialmente cortada cambie de posición entre recorridos, pero materiales o equipos determinados pueden requerir otra estrategia.
Evalúe en cada prueba:
- Si el corte atraviesa toda la lámina sin necesidad de forzar la pieza.
- El ancho y la uniformidad del kerf.
- La carbonización en la cara superior e inferior.
- La presencia de llama sostenida o humo anormal.
- El efecto del vacío sobre fragmentos y residuos.
- La estabilidad dimensional de piezas estrechas.
Antes de producir un ala completa, calibre también el kerf en el diseño. Las ranuras para largueros y encajes pueden quedar holgadas si se dibujan exactamente con la dimensión nominal. La compensación debe obtenerse mediante una muestra real del mismo material y configuración.
Estrategia de corte para costillas y piezas pequeñas
La secuencia de operaciones es decisiva. Si se corta primero el contorno exterior, la pieza pierde gran parte del área conectada a la lámina y queda expuesta al aire asistido. En general, conviene procesar primero los detalles interiores y dejar el contorno exterior para el final.
- Agrupe las piezas de forma que aprovechen el área útil sin debilitar excesivamente la lámina.
- Corte primero agujeros, aligeramientos y ranuras internas.
- Procese después geometrías pequeñas contenidas dentro de piezas mayores.
- Deje para el final los contornos exteriores que liberan las costillas.
- Ordene los contornos para no aislar prematuramente grandes sectores de material.
- Observe si el vacío disminuye conforme se abren más cortes y detenga el proceso si una pieza se eleva.
La comunidad de fabricación destaca precisamente la comodidad de producir piezas pequeñas sin pestañas que luego deban lijarse. Esto es posible cuando la superficie remanente y el sellado proporcionan suficiente fuerza. Sin embargo, no debe convertirse en una regla absoluta. Si una geometría estrecha se mueve durante las pruebas, una micropestaña bien ubicada o una sujeción híbrida es preferible a arriesgar una colisión, un corte impreciso o un incendio.
Otra alternativa es conservar un marco exterior amplio alrededor del conjunto. Ese marco mejora el sellado durante la mayor parte del trabajo. La anidación debe considerar no solo el ahorro de material, sino también cómo evolucionará la red de fugas a medida que el haz abra los contornos.
Cómo controlar las fugas sin introducir materiales peligrosos
Sellar una mesa no significa cubrirla con cualquier cinta o plástico disponible. Algunos materiales generan gases corrosivos o tóxicos al recibir el láser. En particular, no deben utilizarse PVC, vinilos desconocidos ni espumas sin identificación. Tampoco es prudente colocar adhesivos directamente sobre la trayectoria sin comprobar su composición y comportamiento.
Cuando se emplee una capa de enmascarado, un tablero de sacrificio o una membrana, debe ser un material expresamente compatible con corte láser y con el diseño de la máquina. Además, hay que considerar que una superficie continua ubicada bajo la balsa puede recibir el haz después de atravesarla, producir marcas en el reverso o acumular calor.
En muchos casos, la solución más segura es mejorar la zonificación del plenum, mantener un margen exterior de balsa y tapar únicamente sectores alejados del recorrido. Cualquier modificación permanente de la cama debe revisarse con soporte técnico, porque también puede cambiar el flujo de extracción y la distancia de trabajo.
Señales de falla y solución recomendada
| Síntoma | Causa probable | Acción recomendada |
|---|---|---|
| La lámina no se aplana | Curvatura, fuga perimetral o área activa muy grande | Revisar planitud, limpiar apoyo y cerrar zonas libres |
| La pieza se mueve al terminar | Pérdida de área efectiva o exceso de corriente local | Cambiar la secuencia, conservar un marco o usar micropestañas |
| El vacío cae durante el corte | Los contornos abiertos aumentan las fugas | Reducir áreas activas y reorganizar el orden de operaciones |
| El corte es irregular entre zonas | Lámina desnivelada, enfoque variable o madera heterogénea | Verificar apoyo, foco y hacer pruebas sobre el mismo lote |
| Hay exceso de carbonización | Energía excesiva, óptica sucia o aire inadecuado | Limpiar según el manual y repetir una matriz conservadora |
| Residuos llegan al circuito de vacío | Falta de separación o sistema mal diseñado | Detener, limpiar y revisar filtración y arquitectura del sistema |
Errores comunes que deben evitarse
- Aspirar toda la mesa para una lámina pequeña: el aire entra por las zonas descubiertas y reduce la fuerza donde realmente se necesita.
- Confiar únicamente en la lectura de vacío: una medición general no confirma que cada esquina esté apoyada.
- Cortar primero el exterior: libera la pieza antes de realizar detalles y ranuras.
- Aumentar potencia para corregir un desnivel: puede incrementar el quemado sin solucionar el enfoque variable.
- Desactivar aire o extracción para que nada se mueva: compromete la calidad y seguridad. Debe corregirse la sujeción.
- Usar cintas o plásticos no identificados: algunos materiales no son seguros bajo un láser CO2.
- Dejar residuos bajo la balsa: pueden impedir el sellado, reflejar calor o encenderse.
- Abandonar el equipo durante el trabajo: la balsa es combustible y puede producir llama rápidamente.
Seguridad durante el corte de balsa
Todo corte de madera con láser implica riesgo de fuego. El operador debe permanecer junto a la máquina, observar el proceso a través de las protecciones previstas y estar preparado para detenerlo. La extracción debe funcionar correctamente y el área debe contar con los elementos de respuesta contra incendios adecuados para el equipo y los materiales utilizados.
Una llama breve dentro del kerf puede presentarse durante el corte, pero una llama sostenida, creciente o que siga ardiendo detrás del cabezal requiere detener la operación. No abra inmediatamente una cámara llena de humo sin aplicar el procedimiento de seguridad del fabricante. También deben limpiarse con frecuencia la mesa, los canales de vacío y las bandejas inferiores, porque el polvo y los recortes finos se encienden con facilidad.
Una mesa de vacío bien configurada ofrece una ventaja real en aeromodelismo: mantiene la balsa plana, mejora la repetibilidad y puede eliminar buena parte del trabajo de retirar pestañas. La clave está en controlar las fugas, conservar área de sujeción, programar una secuencia inteligente y validar los parámetros sobre el material real. Si necesita evaluar la compatibilidad de su equipo, conseguir repuestos o revisar problemas de sujeción y corte, Importasia ofrece máquinas, componentes y soporte técnico especializado en Colombia para aplicaciones con láser CO2.
Preguntas frecuentes
¿Una mesa de vacío puede sujetar costillas pequeñas de madera balsa?
Sí, siempre que exista suficiente área efectiva, el plenum esté bien sellado y la fuente pueda compensar las fugas. La sujeción disminuye cuando el contorno libera la pieza, por lo que la secuencia de corte es fundamental.
¿La mesa de vacío reemplaza la extracción de humo del láser?
No. La sujeción y la extracción cumplen funciones diferentes, salvo que el equipo haya sido diseñado expresamente para integrarlas. El sistema de ventilación del láser debe permanecer activo durante el corte.
¿Cómo evitar pestañas al cortar piezas para aeromodelismo?
Corte primero los detalles internos, deje el contorno exterior para el final y conserve un marco amplio alrededor del conjunto. Si una pieza estrecha continúa moviéndose, use micropestañas o una sujeción híbrida en lugar de comprometer la seguridad.
¿Qué potencia y velocidad se utilizan para cortar balsa?
No hay valores universales porque dependen del espesor y densidad de la balsa, la potencia óptica real, el enfoque, la lente y el aire asistido. Realice una matriz de prueba con un retal del mismo lote y seleccione la menor energía que atraviese de forma consistente.