Píldora técnica — escucha este artículo en 2 minutos, con las voces de Samuel y Marcela.
La falta de profundidad al realizar grabado Braille en una Vision Engraver 1624 puede resultar especialmente frustrante: el programa completa el trabajo, la herramienta parece tocar el acrílico, pero las cavidades quedan demasiado superficiales, irregulares o no permiten instalar correctamente los domos o esferas táctiles. En otros casos, al intentar compensar el problema, el controlador muestra mensajes como OUT OF BOUNDS-Z 0.0100, se bloquea el movimiento o incluso aparece una alarma relacionada con el eje Y.
La solución no consiste simplemente en ordenar una mayor profundidad desde el software. En este tipo de grabadora intervienen el ajuste mecánico del cabezal, el micrómetro, la longitud expuesta del bit de Braille, el sensor de proximidad, la referencia de superficie y los límites lógicos del controlador. Cambiar varios de estos elementos al mismo tiempo puede agravar el problema, provocar una colisión o hacer imposible identificar la causa real.
Esta guía reúne los problemas reportados por usuarios y los organiza en un procedimiento técnico y seguro para recuperar una profundidad consistente, especialmente al trabajar sobre acrílico y materiales rígidos para señalización táctil.
Primero: ¿qué significa falta de profundidad en Braille?
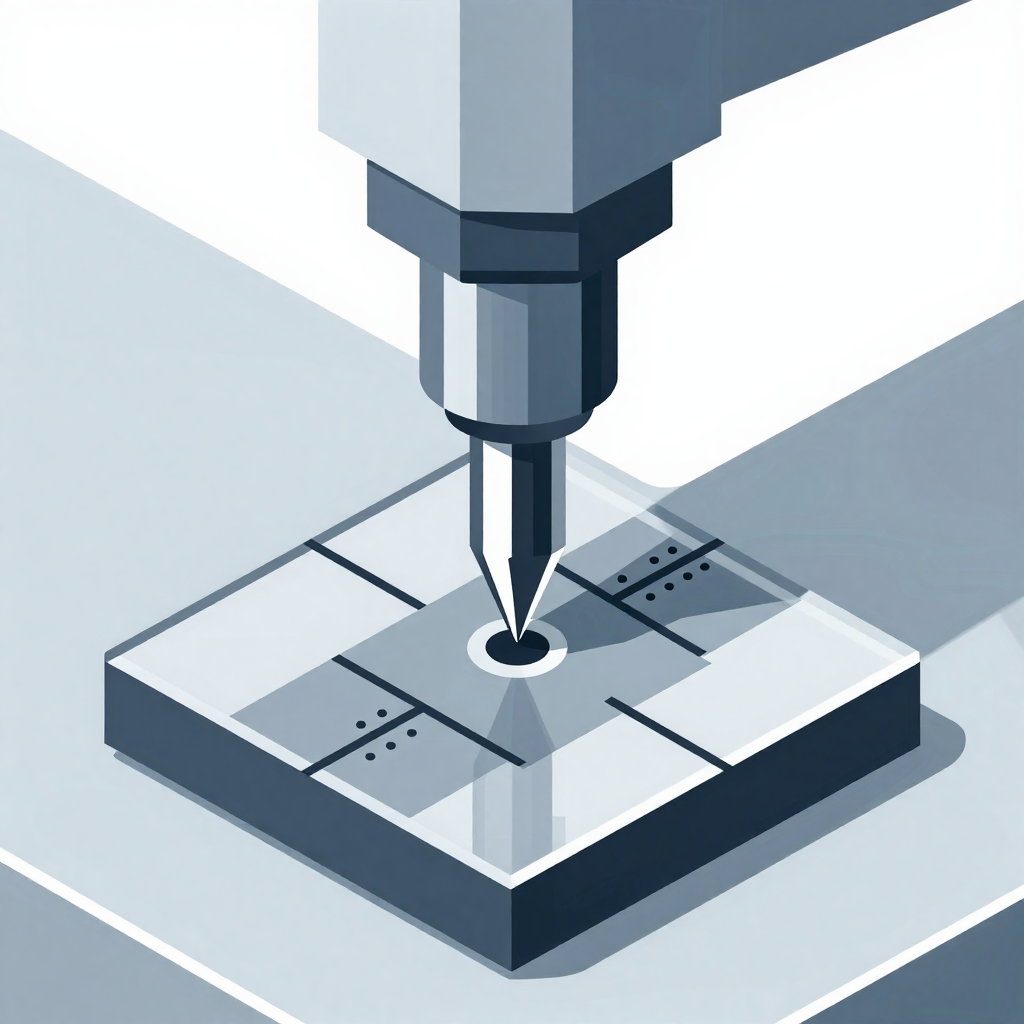
Antes de ajustar la máquina es importante identificar qué parte del resultado está fallando. En muchos sistemas de señalización Braille, la herramienta no crea directamente el punto táctil terminado. El bit mecaniza una cavidad y posteriormente se instala una esfera o domo mediante un sistema de inserción. En ese caso, la profundidad correcta es la que permite que la esfera quede retenida y sobresalga de forma uniforme.
Si el proceso utilizado talla directamente el relieve, la geometría y la altura final dependen de otro tipo de herramienta y estrategia. Por eso no se deben copiar parámetros de profundidad entre métodos distintos, aunque ambos se describan comercialmente como “grabado Braille”.
La profundidad es insuficiente cuando ocurre una o varias de estas situaciones:
- El bit apenas marca la superficie o no alcanza a penetrar el recubrimiento.
- Las cavidades quedan menos profundas de lo esperado o varían entre puntos.
- Las esferas no entran, se desprenden o quedan excesivamente expuestas.
- El primer punto se mecaniza bien, pero otros quedan superficiales.
- La máquina intenta descender, pero el sensor o el conjunto del cabezal limita el recorrido.
- El controlador rechaza el trabajo por estar fuera de los límites del eje Z.
No conviene evaluar el resultado únicamente a simple vista. Una cavidad puede parecer profunda y aun así no ser adecuada para el elemento de inserción. Utilice una muestra del mismo material, compruebe la retención de las esferas y, cuando sea posible, mida con un instrumento apropiado.
Causas más comunes en una Vision Engraver 1624
1. Micrómetro del cabezal mal referenciado
El micrómetro controla el desplazamiento mecánico fino del cabezal o la herramienta, según la configuración instalada. Si no se ha llevado correctamente a cero, la escala deja de representar el movimiento esperado. El software puede ordenar una profundidad determinada, pero el bit tendrá una posición física diferente.
Una recomendación compartida en la comunidad consiste en poner a cero el micrómetro y girarlo en sentido contrario a las agujas del reloj hasta una referencia indicada para el sistema. Algunas instrucciones informales mencionan “18 mm”; sin embargo, esta indicación es ambigua y no debe interpretarse automáticamente como 18 mm de profundidad de corte. Puede referirse a una posición de escala, recorrido acumulado o ajuste propio del cabezal. Una penetración real de esa magnitud sería inadecuada para una cavidad Braille convencional y podría dañar herramienta, material o mesa.
Antes de aplicar esa referencia, confirme en el manual del cabezal si la lectura corresponde a milímetros, divisiones del tambor o vueltas. Registre también la posición inicial para poder regresar al ajuste anterior.
2. Bit instalado demasiado arriba, desgastado o incorrecto
La máquina puede completar el movimiento Z y aun así no alcanzar la profundidad necesaria si el bit quedó demasiado retraído dentro del portaherramientas. También puede ocurrir cuando la herramienta está desgastada, tiene residuos adheridos, presenta una punta dañada o no corresponde al sistema de inserción utilizado.
La longitud expuesta debe ser suficiente para alcanzar el material, pero no exagerada. Una herramienta demasiado salida pierde rigidez, aumenta la vibración y puede quebrarse. Además, cualquier reinstalación del bit modifica la relación entre la punta y la referencia de superficie, por lo que obliga a verificar nuevamente el cero.
3. Sensor de proximidad mal instalado o bloqueando el descenso
El sensor de proximidad ayuda a detectar una posición o condición del conjunto, pero si está desalineado, flojo o colocado a una altura incorrecta puede activarse antes de tiempo. El controlador interpreta entonces que el cabezal llegó a su referencia aunque la punta todavía no ha alcanzado la profundidad programada.
También se debe comprobar que el cable del sensor esté firme, sin tensión y lejos de las partes móviles. No anule ni puentee el sensor para “ganar recorrido”: hacerlo elimina una protección y puede permitir que el eje choque contra el material o la mesa.
4. Superficie mal referenciada
El eje Z necesita saber dónde comienza la superficie real del material. Si el cero se tomó sobre la mesa, sobre una zona más alta, con una lámina protectora diferente o con un procedimiento incorrecto, la profundidad efectiva no coincidirá con la programada.
Este error también aparece después de cambiar el espesor del acrílico, sustituir la herramienta o mover el cabezal. Un desplazamiento pequeño en el origen puede ser significativo para una cavidad Braille.
5. Material desnivelado o mal fijado
Una lámina de acrílico puede parecer plana y, sin embargo, levantarse en el centro o cerca de los bordes. Si el material se mueve al tocarlo la herramienta, parte del recorrido Z se consume flexionando la lámina en vez de mecanizándola.
Residuos debajo de la pieza, una mesa irregular, cinta de fijación mal distribuida o presión excesiva en un solo extremo generan variaciones. Cuando la profundidad cambia según la zona de trabajo, la planitud debe revisarse antes de modificar el controlador.
6. Límite lógico del eje Z o coordenadas fuera de rango
El mensaje OUT OF BOUNDS-Z 0.0100 indica que la trayectoria solicitada supera un límite configurado o calculado para el eje Z. El valor mostrado no revela por sí solo la causa y sus unidades dependen de la configuración del sistema. Incluso una diferencia pequeña puede generar la alarma si el origen, el offset de herramienta o la posición actual ya se encuentra junto al límite permitido.
Si también aparece un error en Y y los controles de movimiento manual no responden, es probable que la máquina no esté correctamente referenciada, permanezca en estado de alarma o detecte una condición de límite. Insistir con el jog no suele corregirlo.
Diagnóstico paso a paso antes de cambiar parámetros
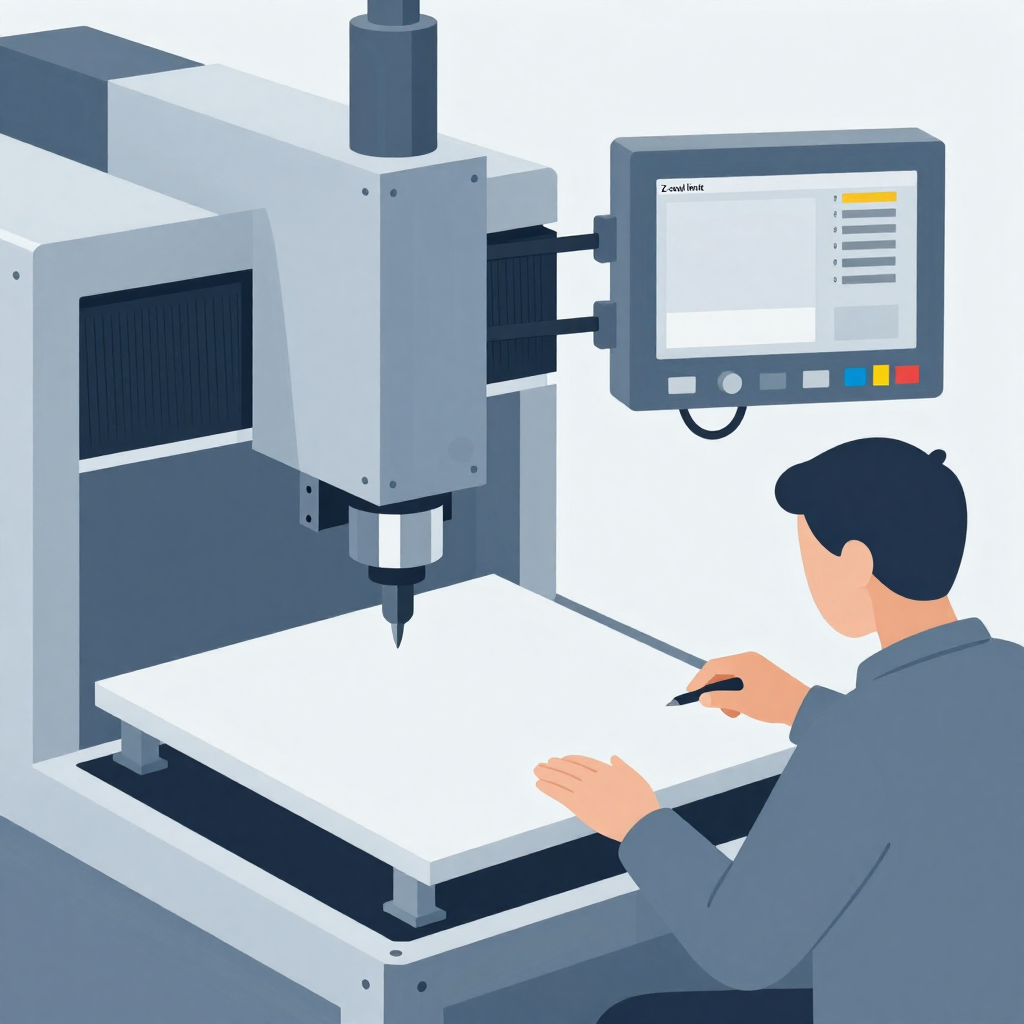
- Detenga el trabajo y retire la pieza terminada. No haga pruebas sobre una señal que deba entregarse. Use un retal del mismo material y espesor.
- Apague el husillo antes de inspeccionar. Desconecte la máquina según el procedimiento seguro antes de tocar el bit, el portaherramientas, el sensor o el cabezal.
- Identifique el método Braille. Confirme si la herramienta perfora cavidades para insertar esferas o si talla directamente un relieve. Verifique que el bit corresponda al consumible y al proceso.
- Revise la herramienta. Busque desgaste, fracturas, suciedad y una longitud de salida inadecuada. Compruebe que esté centrada y firmemente sujeta.
- Inspeccione el sensor de proximidad. Revise montaje, alineación, cableado y posibles obstáculos. El sensor no debe limitar físicamente el recorrido normal ni activarse por una pieza fuera de posición.
- Compruebe el material. Limpie la mesa, coloque el acrílico completamente plano y fíjelo sin deformarlo. Presione suavemente varias zonas para detectar movimiento.
- Verifique el cero del micrómetro. Lleve el mecanismo a su referencia siguiendo el manual del cabezal. No fuerce el tambor al final del recorrido.
- Restablezca el origen de Z. Hágalo sobre la superficie real de la muestra y con la herramienta que se utilizará. Si cambió el bit, el origen anterior ya no es confiable.
- Ejecute la referenciación de ejes. Si existen alarmas de límites, retire primero cualquier obstrucción y realice el homing desde el controlador o software. No empuje manualmente los carros con los motores energizados.
- Realice una matriz de prueba. Grabe grupos pequeños modificando una sola variable entre pruebas. Comience con ajustes conservadores y observe profundidad, limpieza y retención.
Cómo corregir la profundidad de forma controlada
Ajuste mecánico del micrómetro
Con la máquina detenida, lleve el micrómetro a la referencia de cero indicada por el fabricante del cabezal. A partir de allí, incremente el descenso gradualmente y registre cuántas divisiones o vueltas aplica. Si utiliza como punto de partida la recomendación comunitaria asociada a “18”, confirme primero qué representa esa cifra en su equipo.
El objetivo no es extender al máximo el mecanismo, sino ubicarlo dentro de un rango donde exista recorrido suficiente hacia ambos sentidos. Si llega a un tope, no utilice pinzas ni fuerza adicional. Un micrómetro forzado puede perder calibración o dañar su rosca fina.
Instalación correcta del bit de Braille
Limpie el vástago y el portaherramientas antes de instalarlo. Inserte el bit recto y apriete de manera uniforme con la herramienta apropiada. Evite una salida innecesariamente larga. Después de apretarlo, confirme visualmente que no se desplazó hacia arriba.
Haga una prueba de contacto sin iniciar un ciclo completo. La punta debe alcanzar la superficie sin que el portaherramientas, la nariz del cabezal o el sensor choquen primero. Si otro componente toca el material antes que el bit, aumentar la profundidad en el software no resolverá el problema.
Corrección del cero y de los offsets
Establezca el cero Z sobre la parte superior del material. Revise si el software o controlador conserva un offset de herramienta, una compensación previa o un origen de trabajo antiguo. Dos compensaciones aplicadas simultáneamente pueden acercar la trayectoria a un límite o dejar el corte superficial.
Cuando aparezca OUT OF BOUNDS-Z, compare la posición actual, el cero de trabajo y la profundidad solicitada. No amplíe los límites del controlador como primera respuesta. Los límites protegen el recorrido físico de la máquina; modificarlos sin conocer el rango real puede causar una colisión.
Prueba y validación de la cavidad
Prepare una pequeña cuadrícula de puntos sobre un retal. Cambie únicamente el ajuste fino de profundidad entre grupos y mantenga iguales la herramienta, el material, la fijación y la posición del cero. Limpie los residuos antes de evaluar.
En sistemas con esferas, inserte varias unidades y compruebe que queden retenidas, uniformes y sin hundirse. La aceptación final debe basarse en el estándar de accesibilidad aplicable al país y al proyecto, así como en las dimensiones del consumible utilizado. No existe un único valor universal que pueda copiarse sin verificar la combinación de bit, esfera y material.
| Síntoma | Causa probable | Comprobación recomendada | Acción inicial |
|---|---|---|---|
| Todos los puntos quedan superficiales | Cero Z incorrecto, micrómetro mal ajustado o bit retraído | Revisar contacto real de la punta y referencia de superficie | Recalibrar el cero y verificar la instalación del bit |
| La profundidad cambia según la zona | Material arqueado, mesa sucia o fijación deficiente | Presionar la lámina y medir diferencias de altura | Limpiar, nivelar y volver a fijar la pieza |
| El cabezal baja, pero el bit no llega | Sensor o cuerpo del cabezal limita el recorrido | Observar qué componente se aproxima primero al material | Corregir montaje y calibración sin anular el sensor |
| OUT OF BOUNDS-Z 0.0100 | Origen, offset o trayectoria fuera del rango configurado | Revisar coordenadas y estado de referenciación | Eliminar la alarma, hacer homing y redefinir el cero |
| La esfera no queda retenida | Cavidad superficial, bit incorrecto o herramienta desgastada | Comparar bit y esfera; inspeccionar la punta | Sustituir la herramienta si está dañada y repetir pruebas |
| No responde el movimiento manual | Alarma activa, límite accionado o falta de homing | Leer el mensaje completo y revisar interruptores | Retirar obstáculos y referenciar los ejes |
Qué hacer si el eje Z o Y permanece fuera de límites
Cuando el controlador rechaza tanto el trabajo como los movimientos manuales, deje de enviar el archivo repetidamente. Revise si algún carro está físicamente contra un extremo, si existe material bloqueando el movimiento o si un interruptor permanece accionado.
Después de eliminar la obstrucción, reinicie el sistema conforme al procedimiento normal y ejecute la secuencia de homing. Espere a que todos los ejes terminen de referenciarse antes de cargar nuevamente el trabajo. Si la alarma reaparece en la misma posición, inspeccione el sensor del eje, su cable y la configuración de recorrido.
No desactive los límites ni cambie su polaridad solo para liberar la máquina. Si el controlador perdió parámetros, el sensor no cambia de estado o el eje intenta moverse en la dirección equivocada, conviene detenerse y solicitar revisión técnica. Estas fallas exceden un simple ajuste de profundidad.
Errores comunes que se deben evitar
- Aumentar drásticamente la profundidad desde el software: puede llevar el eje fuera de rango o romper la herramienta sin corregir un cero mal tomado.
- Interpretar “18 mm” como penetración en el acrílico: esa referencia comunitaria debe verificarse contra la escala y el manual del micrómetro.
- Cambiar bit, cero, micrómetro y parámetros al mismo tiempo: impide saber qué modificación resolvió o empeoró el problema.
- Ignorar el arqueo del material: ningún ajuste único compensa correctamente una lámina que cambia de altura.
- Forzar el jog durante una alarma: el controlador puede estar bloqueando el movimiento para proteger la mecánica.
- Empujar los ejes con los motores energizados: puede afectar transmisión, motores o controladores.
- Anular el sensor de proximidad: elimina una referencia de seguridad y aumenta el riesgo de choque.
- Usar un bit genérico sin validar su geometría: la cavidad debe ser compatible con la esfera o método Braille empleado.
- Probar sobre la pieza final: utilice siempre un retal del mismo lote y espesor.
Mantenimiento para conservar una profundidad uniforme
La repetibilidad depende tanto de la calibración como del mantenimiento. Limpie regularmente la mesa, el portaherramientas y la zona del sensor. Revise que los tornillos del cabezal permanezcan firmes y que el cableado no roce las partes móviles. Inspeccione el bit con frecuencia, especialmente cuando se mecanizan materiales que generan residuos adherentes.
Conserve una hoja de configuración para cada combinación de material, bit y esfera. Registre la posición del micrómetro, el método de cero, la herramienta utilizada y el resultado de la prueba. Estos datos permiten recuperar un proceso conocido sin depender de la memoria ni de ajustes improvisados.
También es recomendable ejecutar una muestra corta al iniciar el turno, después de cambiar la herramienta o tras mover el equipo. Detectar una desviación en una prueba de pocos puntos es mucho menos costoso que descubrirla al terminar una señal completa.
Conclusión
La falta de profundidad en el grabado Braille Vision Engraver 1624 suele estar relacionada con la interacción entre el micrómetro, el bit, el sensor de proximidad, el origen Z y la planitud del material. La estrategia más segura es revisar primero la mecánica, referenciar los ejes, establecer nuevamente la superficie y realizar pruebas incrementales. Si aparece OUT OF BOUNDS-Z, debe corregirse la causa de la coordenada fuera de rango en lugar de ampliar límites sin diagnóstico.
Cuando la máquina no completa el homing, los sensores no cambian de estado o la profundidad sigue variando después de verificar herramienta y material, es recomendable solicitar una evaluación técnica. Importasia ofrece equipos, repuestos y soporte técnico especializado en Colombia para procesos de grabado, corte y producción de señalización, y puede orientar la revisión de compatibilidad y las alternativas disponibles según la aplicación.
Preguntas frecuentes
¿Por qué el bit de Braille toca el acrílico pero no alcanza suficiente profundidad?
Puede estar demasiado retraído, desgastado o trabajando con un cero Z incorrecto. También es posible que el sensor o el cuerpo del cabezal alcance su límite antes de que la punta complete el recorrido.
¿Qué significa OUT OF BOUNDS-Z 0.0100 en la Vision Engraver 1624?
Significa que la trayectoria calculada supera un límite configurado del eje Z. Revise el homing, el origen de trabajo, los offsets y la profundidad solicitada; no amplíe los límites sin confirmar primero el recorrido físico disponible.
¿Debo girar el micrómetro 18 mm para solucionar la profundidad?
No debe interpretarse automáticamente como 18 mm de penetración. Esa referencia reportada por usuarios puede corresponder a una lectura, divisiones o posición del micrómetro; confirme las unidades y el procedimiento en el manual específico del cabezal.
¿Cómo sé si la profundidad Braille ya es correcta?
Haga una muestra con el mismo material y verifique la uniformidad y retención de las esferas o domos. El resultado final también debe cumplir el estándar de accesibilidad aplicable al proyecto y ser compatible con la geometría del bit y del consumible.