Píldora técnica — escucha este artículo en 2 minutos, con las voces de Samuel y Marcela.
Preparas un diseño con marcos, letras o paneles rectangulares en formato SVG, generas las trayectorias y ejecutas el trabajo en la CNC. El vaciado queda limpio, pero las esquinas internas aparecen redondeadas. Entonces cambias a una fresa en V esperando que la punta “cuadre” automáticamente cada vértice y descubres que algunas esquinas siguen deformadas, quedan demasiado profundas o ni siquiera son reconocidas por el software CAM.
Este es un problema frecuente en el fresado con fresa en V, especialmente al fabricar puertas simuladas en MDF, bloques para impresión en relieve, avisos, molduras y diseños decorativos provenientes de archivos SVG. La solución no consiste únicamente en instalar una herramienta más aguda. Es necesario entender qué esquina se quiere obtener, preparar correctamente los vectores y combinar una trayectoria de vaciado con otra de tallado en V.
Por qué una fresa convencional deja esquinas internas redondeadas
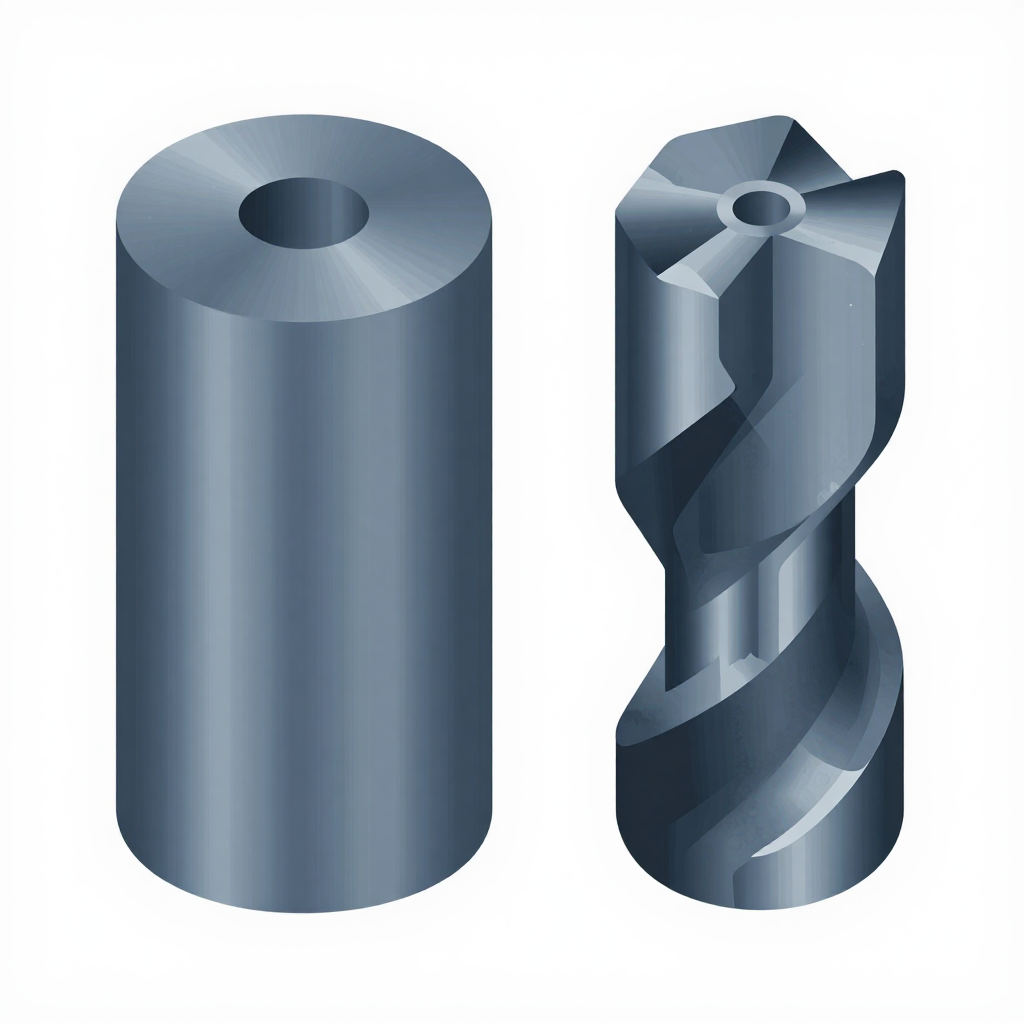
Toda fresa rotativa tiene un diámetro. Cuando una fresa cilíndrica se desplaza por el interior de un bolsillo, su centro debe mantenerse separado de la pared una distancia equivalente a su radio. Por esta razón puede formar esquinas exteriores definidas, pero no entrar completamente en un vértice interior de 90 grados.
El radio visible en la esquina normalmente corresponde a la geometría de la herramienta y no a una falla mecánica. Una fresa de menor diámetro reduce ese radio, aunque también puede exigir menor avance, pasadas menos agresivas y mayor tiempo de mecanizado. Incluso una herramienta cilíndrica muy pequeña seguirá dejando algún radio.
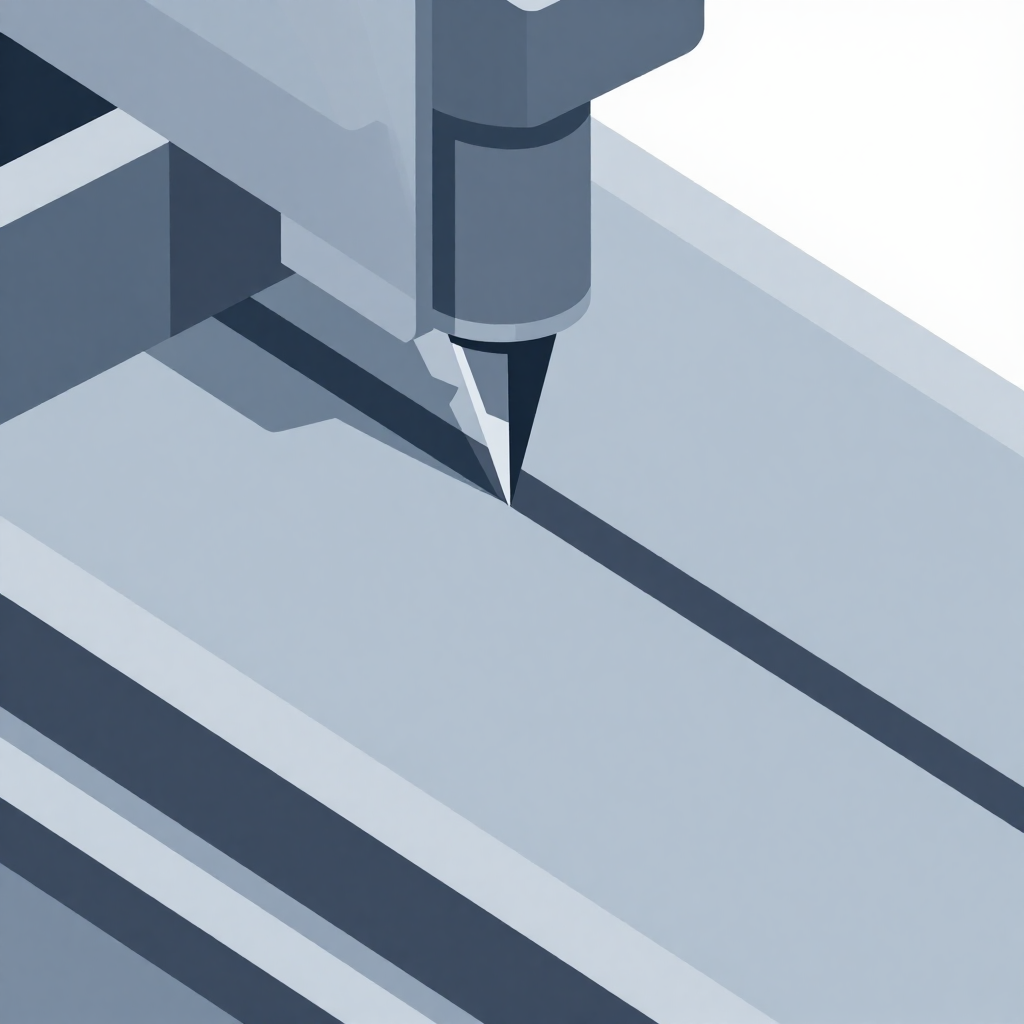
La fresa en V aborda el problema de otra manera. Su punta puede aproximarse al vértice mientras sus caras inclinadas remueven progresivamente el material. En una trayectoria de tallado en V, el software varía la profundidad según la separación entre los vectores. Las zonas anchas se mecanizan más profundo y las estrechas menos profundo. Al llegar a una esquina, la herramienta puede elevarse gradualmente hasta generar un vértice visualmente agudo.
Sin embargo, existe una limitación importante: una herramienta giratoria no puede producir una esquina interior perfectamente cuadrada, con paredes verticales, en toda la profundidad de un bolsillo. El tallado en V genera caras inclinadas y puede hacer que la esquina se vea recta desde la superficie, pero no sustituye una geometría imposible para una fresa rotativa. Si una pieza ensamblada necesita recibir otra pieza rectangular, quizá sea necesario usar alivios de esquina, una herramienta cilíndrica más pequeña o un acabado manual.
Qué significa realmente “lograr una esquina recta”
Antes de configurar el CAM conviene identificar el resultado esperado. En proyectos CNC suelen confundirse tres objetivos distintos:
- Esquina visualmente aguda: común en letras, marcos y puertas decorativas. Puede resolverse con una trayectoria de tallado en V.
- Fondo plano con vértices definidos en la superficie: requiere vaciar el área con una fresa cilíndrica y limpiar el perímetro con una fresa en V.
- Esquina interna vertical para ensamble: no puede quedar totalmente cuadrada mediante una fresa rotativa convencional. Se requieren alivios tipo dog-bone, una herramienta de menor diámetro u otro método de acabado.
Para paneles decorativos de MDF, bloques de relieve y rebajes similares, la estrategia más eficiente suele ser un vaciado con fondo plano seguido de una pasada perimetral con fresa en V. La fresa cilíndrica retira la mayor parte del material y la herramienta en V define bordes y esquinas.
Cómo influye el ángulo de la fresa en V
El ángulo determina cuánto debe bajar la herramienta para alcanzar un ancho determinado. Una fresa de ángulo estrecho entra más profundo para abrir la misma ranura; una de ángulo amplio produce una abertura mayor con menos profundidad. Por eso no basta con seleccionar en el CAM una opción genérica llamada “fresa en V”. Deben registrarse correctamente el ángulo incluido de la herramienta, su diámetro máximo útil y, cuando aplique, el diámetro real de la punta.
En una fresa ideal con punta perfectamente aguda, la relación geométrica aproximada entre ancho y profundidad es:
Ancho = 2 × profundidad × tan(ángulo incluido ÷ 2)
En la práctica, muchas herramientas tienen una pequeña punta plana o redondeada. Además, la profundidad puede estar limitada por la longitud de corte, el espesor del material o el ancho máximo de la fresa. Por eso la fórmula sirve como referencia, pero la configuración debe validarse mediante una prueba sobre un retal del mismo material.
| Factor | Efecto sobre la esquina | Qué revisar |
|---|---|---|
| Ángulo de la fresa | Define la relación entre profundidad y ancho del tallado | Confirmar si el fabricante informa ángulo incluido o ángulo por lado |
| Diámetro o punta plana | Puede dejar un pequeño radio o una línea plana en el vértice | Medir la herramienta y configurar su diámetro efectivo |
| Ancho entre vectores | Determina cuánto desciende una trayectoria de tallado en V | Comprobar que exista un área cerrada y suficientemente ancha |
| Profundidad máxima | Puede truncar el tallado antes de que la herramienta llegue al borde | Revisar límites del material, herramienta y CAM |
| Fresa de vaciado | Retira rápidamente el centro, pero deja radios interiores | Asignarla como herramienta de desbaste o pocketing |
| Precisión del SVG | Nodos duplicados o contornos abiertos alteran las trayectorias | Limpiar, unir y cerrar los vectores antes de importar |
Preparación correcta del archivo SVG
Muchos problemas atribuidos a la fresa se originan en el archivo. Un SVG puede verse perfecto en pantalla y contener trazos abiertos, líneas superpuestas, curvas con cientos de nodos o rectángulos formados por segmentos que no llegan a tocarse. El programa CAM interpreta geometría matemática, no la apariencia visual del dibujo.
1. Convierta trazos y textos en trayectos
Si el diseño utiliza líneas con un grosor gráfico, el CAM podría leer únicamente su línea central o ignorar su apariencia. Convierta los trazos a contornos cuando necesite mecanizar el área comprendida entre dos bordes. Los textos también deben convertirse a curvas o trayectos para evitar sustituciones de fuente y cambios de forma.
2. Cierre los contornos
Una operación de bolsillo necesita identificar una región cerrada. Amplíe cada esquina y verifique que los nodos coincidan realmente. Una abertura microscópica puede impedir la creación del vaciado o hacer que el software seleccione una región diferente.
3. Elimine duplicados y cruces
Dos vectores superpuestos pueden provocar pasadas repetidas, cambios inesperados de profundidad o esquinas cortadas dos veces. También deben corregirse las autointersecciones y los segmentos que se cruzan sin formar una figura válida.
4. Reduzca nodos innecesarios sin deformar
Los segmentos rectos deberían mantenerse rectos y con pocos nodos. Una esquina construida con muchos puntos cercanos puede ser interpretada como una curva corta. Simplifique con moderación y confirme que los vértices permanezcan en la posición original.
5. Verifique escala y unidades
El formato SVG puede manejar dimensiones de distintas maneras. Confirme el ancho y el alto después de importar, especialmente cuando el archivo pasó por varios programas. Una escala incorrecta cambia el ancho disponible para el tallado y, por tanto, la profundidad calculada.
Diagnóstico paso a paso antes de fresar
- Defina el tipo de esquina. Determine si necesita un acabado decorativo agudo o una cavidad funcional con paredes verticales.
- Mida la herramienta real. Compruebe el ángulo, diámetro del vástago, diámetro máximo de corte y forma de la punta. No asuma que el nombre comercial coincide exactamente con su geometría.
- Inspeccione el SVG en modo de nodos. Busque contornos abiertos, duplicados, curvas involuntarias y objetos sin convertir.
- Genere únicamente la trayectoria de tallado en V. Observe en la simulación si la herramienta entra en cada vértice. Si no lo hace, el problema probablemente está en los vectores, el ancho del tallado o la definición de la herramienta.
- Revise la profundidad calculada. Una profundidad excesiva puede indicar un ángulo incorrecto o un espacio demasiado ancho entre los contornos. Una profundidad casi nula puede revelar líneas sin área mecanizable.
- Añada el vaciado. Seleccione una fresa cilíndrica apropiada como herramienta de desbaste o pocketing y conserve la fresa en V para el perímetro.
- Simule ambas operaciones. Compruebe material remanente, orden de herramientas, profundidad final y posibles colisiones.
- Realice una prueba corta. Frese una sola esquina o una versión pequeña del motivo sobre un retal. Esto permite ajustar el cero Z, el ángulo y la profundidad sin arriesgar la pieza definitiva.
Solución recomendada: bolsillo más acabado perimetral en V
Cuando el diseño tiene un área interior amplia y un fondo plano, no resulta eficiente retirar todo el material con la fresa en V. La estrategia recomendada es crear una trayectoria perimetral de tallado y asignar una herramienta adicional para vaciar la zona plana.
Paso 1: seleccione el perímetro de tallado
Seleccione los contornos que delimitan el borde decorativo. Para un marco rectangular, normalmente se necesitan un contorno exterior y otro interior. El espacio entre ambos debe representar el ancho que ocupará el bisel. Si solo existe una línea central, el programa no siempre podrá calcular una profundidad variable de tallado.
Paso 2: configure la fresa en V
Introduzca el ángulo incluido correcto y la geometría de la punta. Establezca límites de profundidad seguros cuando el diseño sea ancho o el material sea delgado. La anchura de tallado disponible debe ser coherente con el tamaño del marco y con la capacidad física de la herramienta.
Paso 3: agregue una herramienta de vaciado
Asigne una fresa cilíndrica para retirar el centro y producir el fondo plano. En algunos programas esta opción aparece dentro de las propiedades de la trayectoria de tallado; en otros debe crearse como una operación separada. Deje que el CAM calcule qué áreas puede alcanzar la herramienta de vaciado y cuáles deben reservarse para la fresa en V.
Paso 4: defina una secuencia estable
En muchos trabajos conviene desbastar primero y realizar el acabado en V después. Así se reduce la carga sobre la punta y se deja un borde limpio. No obstante, el orden puede depender del sistema de sujeción, la rigidez de la pieza y la forma en que el software coordina las dos operaciones.
Al cambiar de herramienta es indispensable volver a establecer el cero Z con un método repetible. Una diferencia pequeña en altura puede dejar una línea visible, un bisel demasiado ancho o material sin cortar. La superficie de referencia también debe estar limpia y libre de polvo.
Paso 5: simule y examine las esquinas
La vista previa debe mostrar que el vaciado elimina el centro mientras la fresa en V prolonga las caras inclinadas hacia cada vértice. Si aparece una isla de material en la esquina, revise el radio de limpieza, la herramienta de bolsillo o el ancho de la trayectoria. Algunos programas permiten configurar un radio de corte o limpieza para extender el vaciado hasta donde sea posible sin atravesar el contorno final.
Ajustes mecánicos que afectan el resultado
Un archivo correcto no compensa una máquina con holguras o una herramienta mal instalada. Cuando todas las esquinas se deforman en la misma dirección, el origen puede ser mecánico.
- Cero Z impreciso: en el tallado en V, una pequeña variación de altura cambia el ancho visible de la ranura. Verifique la planitud del tablero de sacrificio y, en piezas grandes, considere un mapa de superficie si el control lo permite.
- Material curvado: una lámina de MDF mal apoyada genera biseles desiguales. Utilice una sujeción distribuida que no invada la trayectoria.
- Excentricidad: una pinza sucia, un vástago dañado o una herramienta mal asentada hace que la punta describa un círculo mayor y pierda definición.
- Holgura en los ejes: correas, ruedas, husillos o acoples flojos pueden redondear los cambios de dirección. Revise la máquina sin exceder las tensiones recomendadas por su fabricante.
- Avance demasiado agresivo: la flexión de una fresa de punta fina puede deformar el vértice. Ajuste avance, profundidad por pasada y velocidad de giro según el material, la rigidez y la herramienta.
- Punta desgastada: el MDF y otros materiales abrasivos deterioran gradualmente el filo. Una punta redondeada no podrá reproducir detalles finos aunque el CAM sea correcto.
Errores comunes que conviene evitar
- Usar solo una operación de bolsillo. El vaciado con fresa cilíndrica siempre estará condicionado por el radio de la herramienta.
- Forzar profundidad para “alcanzar” la esquina. Bajar más la fresa en V ensancha todo el corte y puede atravesar el material. La profundidad debe derivarse de la geometría del diseño.
- Confundir ángulo incluido con ángulo lateral. Este error duplica o reduce drásticamente el valor usado por el CAM y produce anchos inesperados.
- Suponer que la punta es matemáticamente perfecta. Registre la punta plana o el radio efectivo cuando sea relevante para el detalle.
- Trabajar directamente sobre el archivo visual. Sombras, rellenos y grosores de línea no necesariamente representan contornos mecanizables.
- Omitir la simulación. Una vista previa permite detectar profundidades imposibles, zonas sin vaciar y una selección equivocada del lado de corte.
- No recalibrar Z tras el cambio de herramienta. Las longitudes de las fresas no son iguales y el tallado en V es especialmente sensible a esa diferencia.
- Esperar una cavidad funcional perfectamente cuadrada. Para ensambles, diseñe alivios internos o contemple un acabado adicional en lugar de exigir una geometría imposible a una herramienta rotativa.
Cómo validar el proceso con una pieza de prueba
Antes de mecanizar una puerta, placa o bloque completo, cree un archivo con varios cuadrados pequeños y diferentes anchos de bisel. Mantenga constantes el material y la herramienta, y cambie una sola variable por prueba: profundidad máxima, definición de la punta o estrategia de vaciado.
Después del corte, mida el ancho real del tallado y observe las esquinas con buena iluminación. Si el ancho es uniforme pero el vértice queda romo, revise la forma física de la punta y los nodos del SVG. Si el ancho cambia a lo largo del diseño, investigue la planitud del material y el cero Z. Si la esquina aparece desplazada o con una pequeña cola, inspeccione holguras, aceleración y duplicación de vectores.
Guardar estas pruebas como una biblioteca de materiales y herramientas reduce considerablemente el tiempo de configuración en trabajos futuros. Los parámetros que funcionan en MDF no necesariamente producen el mismo acabado en madera maciza, plásticos o materiales compuestos.
Conclusión
Lograr esquinas definidas mediante fresado con fresa en V requiere coordinar tres elementos: vectores cerrados y limpios, una herramienta descrita correctamente en el CAM y una estrategia que separe el desbaste del acabado. Para bolsillos de fondo plano, la combinación más práctica es retirar el centro con una fresa cilíndrica y usar la fresa en V sobre el perímetro para formar biseles y vértices visualmente agudos.
Si el resultado sigue siendo redondeado, no aumente la profundidad sin diagnóstico. Revise primero la geometría del SVG, la punta real, la simulación, el cero Z y la rigidez de la máquina. Importasia ofrece equipos, repuestos y soporte técnico especializado en Colombia para acompañar la selección, puesta a punto y mantenimiento de soluciones de producción digital.
Preguntas frecuentes
¿Una fresa en V puede producir una esquina interna perfectamente cuadrada?
Puede generar un vértice visualmente agudo en la superficie mediante caras inclinadas. No puede crear una esquina interna de paredes verticales y completamente cuadrada en toda la profundidad, porque sigue siendo una herramienta rotativa.
¿Por qué el tallado en V queda más ancho de lo esperado?
Las causas más frecuentes son un cero Z demasiado bajo, un ángulo mal configurado o una profundidad excesiva. También debe verificarse si el CAM espera el ángulo incluido y si la herramienta posee una punta plana.
¿Es mejor vaciar primero o usar primero la fresa en V?
En muchos proyectos conviene retirar primero el material con una fresa cilíndrica y ejecutar después el acabado perimetral en V. La secuencia debe confirmarse en la simulación y puede variar según la sujeción, el material y la estrategia del software CAM.
¿Por qué el programa CAM no reconoce el bolsillo del SVG?
Probablemente existe un contorno abierto, una línea duplicada, una autointersección o un trazo que no fue convertido a trayecto. Revise el archivo en modo de nodos, cierre las figuras y confirme su escala después de importarlo.