Píldora técnica — escucha este artículo en 2 minutos, con las voces de Samuel y Marcela.
Las marcas de quemado en corte láser, el hollín sobre la superficie y el olor persistente dentro de la máquina son problemas frecuentes al trabajar con madera, MDF, cartón y otros materiales orgánicos. Aunque muchas veces se atribuyen únicamente a un exceso de potencia, el resultado depende de todo el sistema: extracción, entrada de aire, asistencia neumática, enfoque, limpieza óptica, velocidad y forma en que la pieza se apoya sobre la mesa.
La buena noticia es que no siempre hace falta cambiar de máquina ni aplicar productos para ocultar las manchas. Un diagnóstico ordenado permite identificar si el humo está permaneciendo demasiado tiempo en la cabina, si el haz está entregando energía fuera del punto correcto o si la parte inferior recibe reflejos y gases atrapados por la mesa tipo panal. En esta guía explicamos cómo reconocer cada caso y corregirlo sin comprometer la seguridad ni la calidad del corte.
¿Por qué aparecen humo y marcas de quemado?
Un láser CO2 corta materiales mediante una concentración de energía que calienta, vaporiza o descompone la zona recorrida por el haz. En madera y derivados, ese proceso libera partículas, vapores y gases de pirólisis. Si dichos residuos no salen con rapidez, pueden condensarse sobre la superficie como una película amarilla o marrón, o depositarse en forma de hollín.
Conviene diferenciar tres defectos que suelen confundirse:
- Mancha superficial: aparece alrededor de la línea de corte y a menudo puede retirarse con una limpieza compatible con el material. Suele relacionarse con humo condensado.
- Borde carbonizado: el propio canto queda muy oscuro, frágil o excesivamente tostado. Suele indicar demasiada energía por unidad de recorrido, varias pasadas innecesarias o evacuación deficiente.
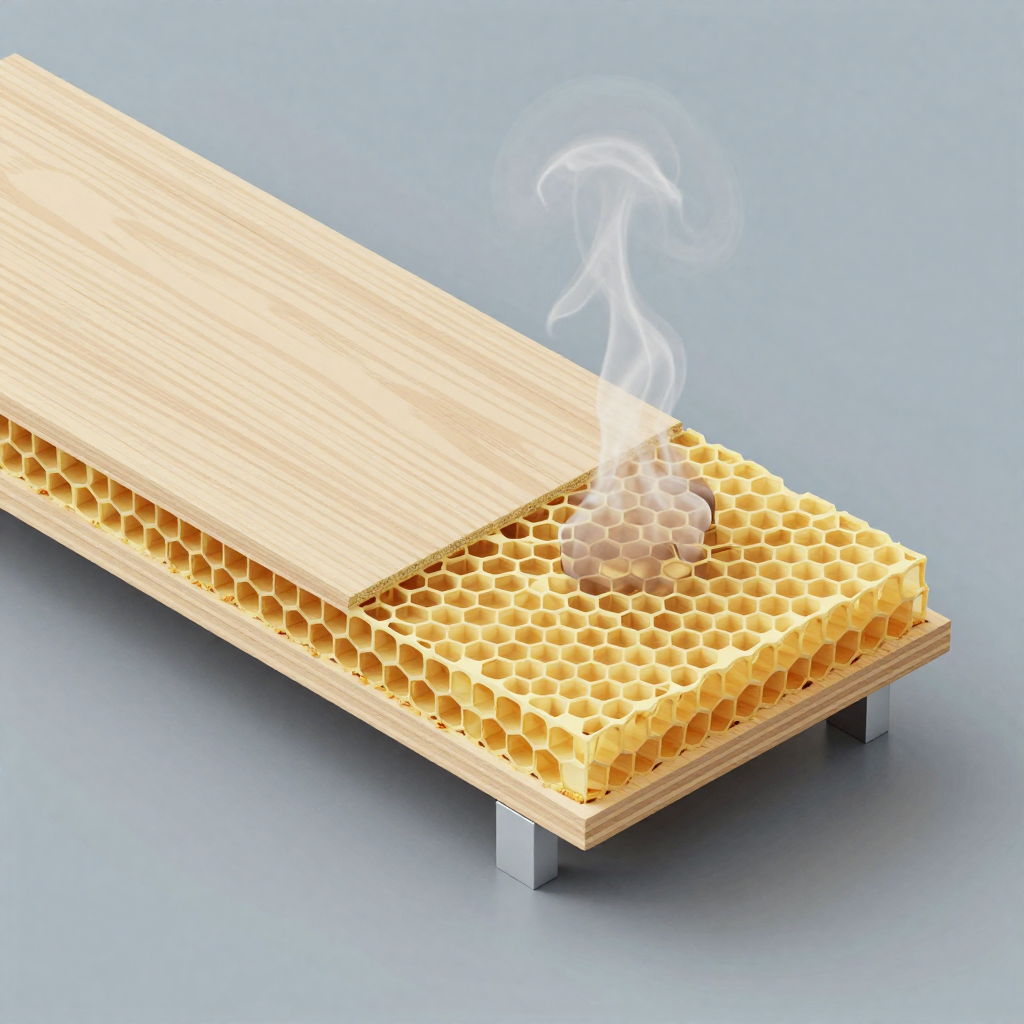
- Marcas en la cara inferior: se concentran donde la pieza toca el panal o los soportes. Pueden provenir de humo atrapado, residuos acumulados o reflexiones sobre la mesa.
Identificar dónde está el defecto es más útil que modificar varios parámetros al azar. Una mancha en la cara superior orienta el diagnóstico hacia extracción, flujo de aire, óptica y enfoque; una marca repetitiva en la cara inferior obliga a revisar primero el soporte y la limpieza de la mesa.
Causas principales de las marcas de quemado en corte láser
1. Extracción insuficiente o mal balanceada
El extractor no solo debe mover aire: necesita generar un flujo real desde una entrada limpia hasta la salida de humos. Una turbina potente puede rendir poco si el ducto está obstruido, tiene demasiadas curvas, presenta fugas, usa un filtro saturado o no dispone de suficiente aire de reposición.
La comunidad técnica suele destacar la importancia de mantener una ligera presión negativa dentro de la cabina. Esto significa que el aire debe entrar por los puntos previstos y salir por el sistema de extracción, evitando que el humo escape al espacio de trabajo. Algunos usuarios prueban el comportamiento abriendo ligeramente la tapa, pero esto no debe hacerse si implica anular interruptores, enclavamientos o protecciones. La alternativa segura es revisar y ajustar las entradas de aire diseñadas por el fabricante.
2. Asistencia de aire mal ajustada
Es común pensar que más aire siempre produce un corte más limpio. No necesariamente. La asistencia de aire ayuda a proteger la lente, retirar residuos del canal y controlar pequeñas llamas, pero un chorro excesivo o mal orientado también puede dispersar el humo sobre la cara de la pieza o competir con la dirección del flujo de extracción.
La presión adecuada depende del material, el espesor, la boquilla y la tarea. En ciertos trabajos decorativos puede bastar un flujo estable que mantenga limpia la óptica y despeje el corte; en materiales gruesos puede requerirse una asistencia mayor. El objetivo no es alcanzar el máximo disponible, sino encontrar el nivel más bajo que conserve un corte estable, proteja la lente y evite llamas sostenidas.
3. Potencia excesiva o velocidad demasiado baja
Cuando el haz permanece demasiado tiempo sobre una zona, el material absorbe más calor del necesario. El borde se ensancha, aumenta la carbonización y se produce más humo. Esto puede ocurrir por usar demasiada potencia, avanzar muy despacio o repetir pasadas que no hacen falta.
En tubos de potencia elevada, los trabajos finos pueden ser más exigentes porque existe un rango inferior en el que la emisión puede no ser tan estable o controlable. Es parecido a utilizar una herramienta grande para un detalle delicado: puede funcionar, pero requiere parámetros bien afinados. No conviene asumir que disponer de más potencia obliga a utilizarla.
4. Enfoque incorrecto, lente sucia o haz desalineado
Un haz correctamente enfocado concentra la energía en un punto pequeño y atraviesa el material con menos calor lateral. Si la distancia focal es incorrecta, la lente está contaminada o la trayectoria óptica está desalineada, el punto se vuelve menos eficiente. Para compensarlo, el operador suele bajar la velocidad o aumentar la potencia, empeorando el quemado.
La condensación visible en la cara superior, especialmente cuando es intensa, justifica comprobar la lente, la altura de enfoque y la alineación. Una lente sucia no debe limpiarse de cualquier manera: utilice productos y paños aptos para óptica, siguiendo el procedimiento del fabricante para no rayar ni dañar su recubrimiento.
5. Mesa tipo panal sucia o demasiado próxima
El panal puede acumular resinas, adhesivos, polvo y restos carbonizados. Al recibir nuevamente el láser, esos residuos generan humo adicional y pueden encenderse. Además, el gas queda atrapado entre la pieza y las celdas, dejando una cuadrícula o puntos oscuros en la cara inferior.
Elevar la lámina con soportes distribuidos reduce el contacto, crea espacio para evacuar el humo y disminuye la posibilidad de que reflejos o residuos alcancen la parte inferior. Esta solución exige mantener la pieza plana y estable; si se curva o vibra, se pierde el enfoque y aumenta el riesgo de colisión con el cabezal.
6. Material inadecuado, húmedo o inconsistente
No todas las láminas de madera o MDF reaccionan igual. La densidad, humedad, resinas naturales, pegantes, recubrimientos y variaciones internas cambian la cantidad de humo y la energía necesaria. Dos tableros de apariencia similar pueden producir bordes distintos con el mismo archivo.
Antes de procesar un lote, confirme que el material sea apto para láser y conozca su composición. No corte plásticos o productos desconocidos: algunos pueden liberar gases corrosivos o tóxicos. La extracción no convierte automáticamente un material peligroso en uno seguro.
Diagnóstico paso a paso antes de cambiar parámetros
- Observe la ubicación de la mancha. Determine si aparece arriba, abajo, en el borde o únicamente en esquinas y cambios de dirección.
- Revise el estado de la cabina y la mesa. Retire recortes y compruebe si hay residuos pegajosos, polvo o zonas carbonizadas. Nunca opere con acumulaciones inflamables.
- Compruebe la extracción. Inspeccione rejillas, ductos, uniones, filtros y salida exterior. Busque dobleces, restricciones o fugas que reduzcan el caudal.
- Verifique el aire de reposición. Asegúrese de que las entradas previstas no estén bloqueadas. El extractor necesita recibir aire para poder evacuarlo.
- Confirme la asistencia de aire. Revise que la boquilla esté limpia, centrada y próxima a la posición especificada para la lente instalada. Compruebe mangueras y conexiones.
- Inspeccione óptica y enfoque. Examine la lente según el protocolo seguro de la máquina y haga una prueba de enfoque. Si el corte varía entre zonas de la cama, revise también alineación y nivelación.
- Ejecute una matriz de pruebas. En un retal del mismo lote, cambie una sola variable a la vez, normalmente velocidad o potencia. Busque la combinación que atraviese con el menor aporte térmico razonable.
- Compare el soporte. Corte una muestra sobre el panal limpio y otra elevada mediante apoyos estables. Si mejora la cara inferior, el problema está relacionado con el contacto o la evacuación bajo la pieza.
Tabla rápida de síntomas, causas y correcciones
| Síntoma | Causa probable | Acción recomendada |
|---|---|---|
| Halo marrón en la cara superior | Humo estancado, extracción débil o flujo de aire mal dirigido | Limpiar ductos y filtros, habilitar aire de reposición y equilibrar extracción con asistencia de aire |
| Borde muy negro y ancho | Exceso de energía, velocidad baja o enfoque incorrecto | Revisar foco; probar más velocidad o menos potencia sin perder penetración |
| Cuadrícula o puntos bajo la pieza | Contacto con panal sucio, humo atrapado o reflexiones | Limpiar la mesa y elevar la pieza con soportes estables y espaciados |
| Quemado solo en esquinas | Desaceleración del movimiento o potencia mínima demasiado alta | Revisar ajustes de esquina, aceleración y control de potencia en LightBurn o RDWorks |
| Corte irregular según la zona de la cama | Desalineación, cama desnivelada o enfoque variable | Comprobar alineación óptica, altura del material y paralelismo de la mesa |
| Humo que sale por uniones o tapa | Falta de presión negativa, fuga o extracción restringida | Revisar sellos, ducto, ventilador, filtros y entradas de aire autorizadas |
Cómo conseguir un corte más limpio
Optimice la extracción como un sistema completo
Empiece por el recorrido del aire. La entrada debe conducir el humo hacia la boca de extracción sin crear zonas muertas. Mantenga el ducto tan directo como permita la instalación, selle uniones y limpie periódicamente los depósitos internos. Si utiliza filtración, respete el mantenimiento indicado, pues un filtro saturado puede conservar ruido de ventilación mientras el caudal real cae considerablemente.
Una comprobación visual con una operación breve sobre material permitido puede mostrar hacia dónde viaja el humo. Este debe alejarse de la pieza y abandonar la cabina con rapidez, no girar sobre la superficie. No use llamas, aerosoles inflamables ni sustancias desconocidas para probar el flujo.
Ajuste aire, potencia y velocidad en conjunto
Configure primero un nivel de aire que mantenga la lente protegida y el canal de corte despejado. Después realice una matriz de velocidad y potencia en el material real. En términos generales, conviene buscar una pasada eficiente en lugar de una exposición lenta y excesiva. Sin embargo, elevar demasiado la velocidad puede impedir que el corte atraviese y obligar a repetirlo, acumulando aún más calor.
Si emplea LightBurn o RDWorks, guarde perfiles identificados por tipo de material, espesor, proveedor y fecha. Estos perfiles son puntos de partida, no valores universales. Repita una muestra cuando cambie el lote, la lente, el tubo, el estado de la óptica o la altura de enfoque.
Reduzca el contacto con la parte inferior
Para piezas donde la cara posterior es crítica, use apoyos puntuales compatibles con el proceso y distribúyalos para evitar deformación. Colóquelos lejos de la trayectoria cuando sea posible. Haga una previsualización del recorrido para comprobar que la boquilla no chocará y que las piezas pequeñas no caerán o se inclinarán durante el corte.
Elevar el material también puede eliminar topes físicos usados para alinearlo. En ese caso, puede utilizar el puntero de posicionamiento, el marco del trabajo o plantillas resistentes para verificar los bordes antes de iniciar, siempre respetando la precisión real de esos sistemas.
Use protección superficial cuando sea apropiado
En algunas maderas y productos compatibles puede emplearse cinta de enmascarar de papel para reducir depósitos en la cara superior. Debe quedar plana, sin burbujas ni adhesivos desconocidos, y retirarse después del proceso. Primero haga una prueba: determinados adhesivos dejan residuos o reaccionan de forma distinta al calor.
También existen superficies que llegan con película protectora apta para su transformación, pero nunca asuma que cualquier película puede cortarse. Confirme la composición con el proveedor. La seguridad química tiene prioridad sobre la apariencia del acabado.
Limpieza de manchas después del corte
Cuando el defecto es solo superficial, una limpieza suave puede recuperar la pieza. Usuarios experimentados reportan buenos resultados con un poco de alcohol aplicado en un paño para ciertas superficies, pero este método requiere precaución: primero compruebe la compatibilidad en un retal, trabaje con la máquina apagada y fría, y mantenga cualquier líquido inflamable lejos del área de operación.
No empape madera porosa ni aplique solventes dentro de una máquina caliente. En materiales sensibles puede ser preferible un paño seco, una goma adecuada o un lijado muy ligero, según el acabado deseado. La limpieza posterior es útil para residuos ocasionales, pero no sustituye la corrección de una extracción deficiente o de parámetros que carbonizan el borde.
Errores comunes que debes evitar
- Aumentar la potencia como primera respuesta: puede atravesar el material, pero agrava la carbonización y oculta problemas de foco o limpieza.
- Llevar el aire al máximo sin observar el flujo: un chorro excesivo puede redistribuir humo y no compensará un extractor restringido.
- Cortar sobre un panal contaminado: los residuos vuelven a humear, manchan la pieza y elevan el riesgo de incendio.
- Cambiar potencia, velocidad, foco y aire al mismo tiempo: impide saber qué modificación produjo la mejora. Pruebe una variable por vez.
- Ignorar la composición del material: los tableros o plásticos desconocidos pueden liberar sustancias peligrosas o dañar el equipo.
- Operar sin supervisión: madera, papel, cartón y residuos pueden encenderse. Un láser en funcionamiento nunca debe dejarse solo.
- Anular sensores o enclavamientos: abrir tapas o modificar protecciones para mejorar el flujo no es una solución aceptable.
- Limpiar la lente con productos improvisados: una óptica rayada o con recubrimiento dañado empeora el haz y puede fallar prematuramente.
Una rutina preventiva que mejora la calidad
La mejor manera de evitar las marcas es mantener estable el proceso. Antes de cada jornada, retire recortes, compruebe visualmente la boquilla y confirme que la extracción funciona. De forma periódica, según la carga de trabajo y el material, limpie la mesa, revise el ducto y examine filtros, mangueras y conexiones. La óptica debe inspeccionarse con la frecuencia recomendada para el equipo y manipularse solo con materiales adecuados.
Registre además los resultados de las pruebas. Una fotografía, el nombre del material, su espesor, la lente utilizada y los ajustes del archivo permiten detectar tendencias. Si un perfil que antes funcionaba comienza a quemar, el cambio puede señalar contaminación óptica, pérdida de extracción, variación del material o deterioro de algún componente.
Conclusión
Eliminar el humo y las marcas de quemado en corte láser requiere equilibrio, no fuerza bruta. Una extracción con presión negativa adecuada, aire de asistencia bien orientado, óptica limpia, enfoque preciso y parámetros ajustados al material suelen producir una mejora más consistente que aumentar potencia o repetir pasadas.
Si las manchas persisten después de limpiar la mesa, revisar el flujo y ejecutar pruebas controladas, puede ser necesario evaluar alineación óptica, componentes neumáticos o desempeño de la extracción. Importasia ofrece máquinas láser CO2, repuestos y soporte técnico especializado en Colombia para ayudar a mantener procesos de corte seguros, estables y con mejores acabados.
Preguntas frecuentes
¿Por qué mi láser CO2 deja manchas marrones alrededor del corte?
Normalmente son vapores y partículas que se condensan porque permanecen demasiado tiempo sobre la pieza. Revisa la extracción, las entradas de aire, la asistencia neumática y la limpieza de la óptica antes de aumentar la potencia.
¿Más asistencia de aire elimina siempre las marcas de quemado?
No. El aire debe mantener limpia la lente, despejar el canal y controlar pequeñas llamas, pero un caudal excesivo o mal dirigido puede dispersar humo sobre la superficie. Debe equilibrarse con la extracción y ajustarse al material.
¿Cómo evito las marcas del panal en la cara inferior?
Limpia la mesa y prueba elevar el material con soportes estables y distribuidos. Esto reduce el contacto, facilita la salida del humo y disminuye las marcas por residuos o reflexiones, siempre que la pieza permanezca plana.
¿Puedo limpiar las manchas del láser con alcohol?
En ciertas superficies, una pequeña cantidad sobre un paño puede retirar residuos, pero primero debes probarla en un retal. Hazlo con la máquina apagada y fría, lejos de fuentes de ignición, y confirma que el material sea compatible.