Píldora técnica — escucha este artículo en 2 minutos, con las voces de Samuel y Marcela.
Aplicar los puntos de Braille correctamente y descubrir después del corte que quedaron desplazados, demasiado cerca del aplique táctil o fuera del área prevista es uno de los errores más costosos en señalización accesible. El problema se vuelve especialmente delicado cuando se combina un cabezal Quill con un láser o router CNC: cada herramienta tiene un centro físico diferente, y una pequeña variación en el origen, la orientación del panel o la compensación de offset puede afectar toda la producción.
La forma más segura de aplicar Braille con Quill y láser no consiste en mover manualmente el archivo hasta que “se vea bien”. Requiere trabajar desde un diseño maestro, medir la relación real entre herramientas, conservar una referencia mecánica estable y validar el proceso mediante una probeta. También es fundamental distinguir un desplazamiento general de un problema en la formación de los puntos, porque no se solucionan de la misma manera.
Por qué se pierde el registro entre Quill, láser y CNC
El centro del cabezal Quill rara vez coincide de manera natural con el centro óptico del láser o con el eje del husillo de un router. Cuando el equipo cambia de herramienta o el panel pasa a otra máquina, aparece una diferencia en X y Y que debe medirse y compensarse. Ese desplazamiento se conoce normalmente como offset.
Sin embargo, el offset no es la única causa posible. El error también puede originarse en el archivo, el material, la fijación o la secuencia de producción. Por eso conviene clasificar primero el síntoma:
| Síntoma observado | Causa probable | Qué revisar primero |
|---|---|---|
| Todo el Braille está desplazado la misma distancia | Offset incorrecto o signo invertido en la compensación | Diferencia entre los centros del Quill y de la herramienta de corte |
| El desplazamiento aumenta hacia un extremo | Rotación del panel, escala incorrecta o ejes no perpendiculares | Escuadra del tope, orientación y dimensiones reales del archivo |
| Las primeras señales salen bien y las siguientes no | Movimiento del material, holgura o pérdida del origen | Fijación, topes, repetibilidad y retorno al cero |
| Los puntos tienen poco espacio entre sí | Configuración o geometría incorrecta del patrón Braille | Archivo Braille, traducción, plantilla y parámetros del sistema Quill |
| Los puntos quedan demasiado bajos o irregulares | Problema de aplicación, material, presión, consumible o curado | Altura del cabezal, planitud, limpieza y consumibles |
| El Braille queda cerca del texto o aplique táctil | Separación insuficiente en el diseño o registro desplazado | Zonas de seguridad del arte y posición física del conjunto |
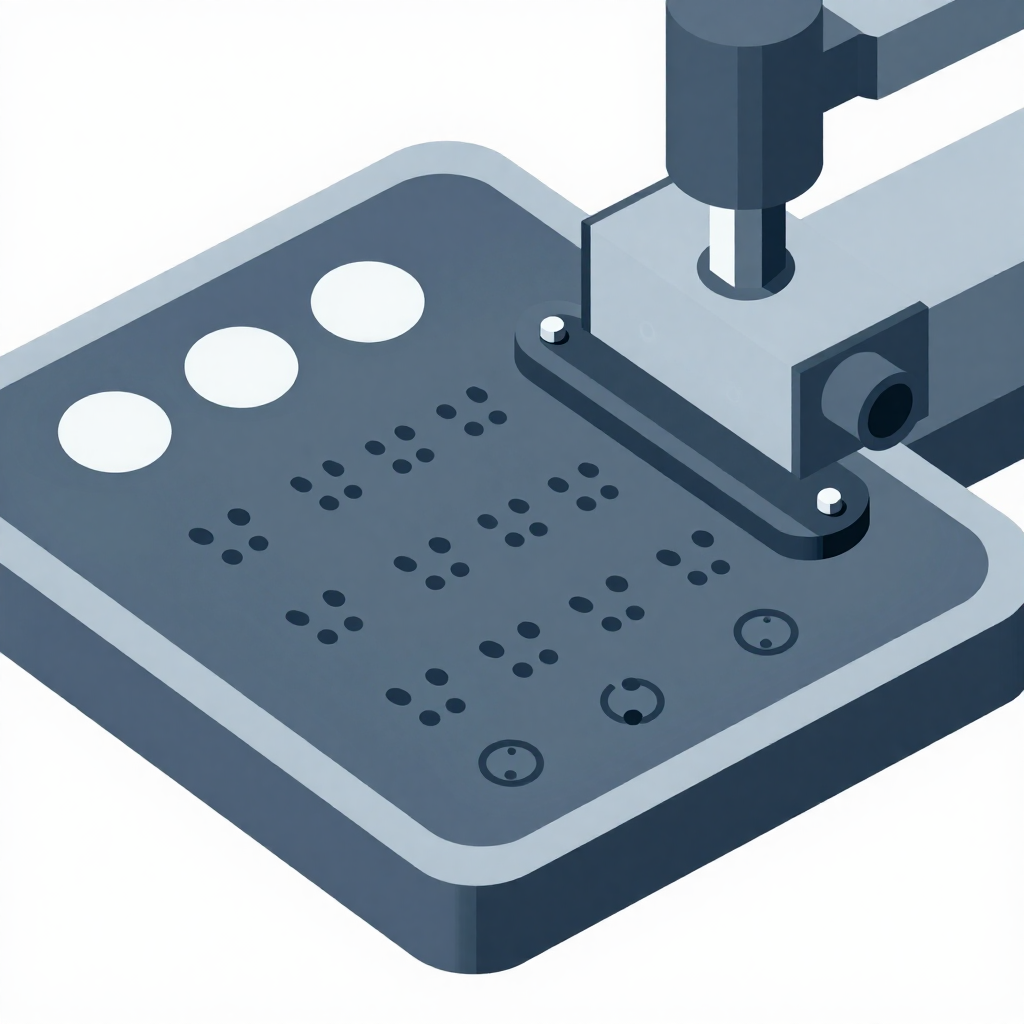
Offset, espaciado y altura: tres problemas diferentes
Es frecuente intentar corregir todos los defectos moviendo el origen del láser, pero una compensación de offset únicamente traslada una geometría. No modifica la separación interna entre puntos, la distancia entre celdas ni la altura física del relieve.
Desplazamiento de todo el patrón
Si cada celda conserva su forma, pero el bloque completo está corrido hacia la misma dirección, la causa suele ser el origen o el offset. En términos simples, la posición de corte debe relacionarse con la posición del Quill mediante una diferencia en X y Y. La dirección de esa corrección depende de cómo cada controlador interprete el origen, por lo que el signo siempre debe confirmarse con una prueba marcada con direcciones.
Poco espacio entre los puntos
Cuando los puntos individuales están demasiado juntos, el origen no es el responsable. Hay que revisar la generación del Braille, la plantilla utilizada, la traducción y cualquier conversión o escalado ocurrido al importar el archivo. El Braille no debe redibujarse como una tipografía visual común ni escalarse libremente para que quepa en el panel. Sus dimensiones y separaciones deben comprobarse contra la norma aplicable y la documentación vigente del sistema de producción.
Relieve demasiado bajo
Un punto bajo puede estar relacionado con una superficie desnivelada, una altura de trabajo incorrecta, consumibles incompatibles, presión insuficiente, contaminación del sustrato o falta de curado. Si unas zonas quedan más bajas que otras, también se debe revisar la planitud del panel y de la mesa. Corregir el archivo de corte no resolverá un problema físico de aplicación.
Diseño maestro: la base de un registro confiable
El trabajo debe comenzar en un único documento maestro, no en archivos independientes creados por separado para cada máquina. Programas de diseño vectorial y control como LightBurn, RDWorks o el software correspondiente al CNC pueden intervenir en el flujo, pero la referencia geométrica debe conservarse desde el diseño inicial.
Organice el documento en capas claramente identificadas:
- Contorno de corte: forma final del panel, perforaciones y mecanizados permitidos.
- Elementos táctiles: letras, pictogramas o apliques en relieve.
- Braille: patrón generado y validado sin escalado posterior.
- Referencias: origen, límites del panel, marcas de registro o puntos de control.
- Información no productiva: código de pieza, orientación y número de lote, fuera de las rutas activas de corte.
Una vez aprobado el diseño, evite copiar y pegar los elementos en páginas con tamaños distintos. También debe desactivarse cualquier opción de ajustar automáticamente al área de trabajo o a la página, pues esa función puede cambiar la escala sin que resulte evidente.
Defina zonas de seguridad reales
La separación entre el Braille, el aplique táctil y los bordes no debe evaluarse solo en pantalla. Considere el diámetro físico de los puntos, el tamaño final del relieve, la tolerancia de aplicación y la desviación esperada del proceso. La vista vectorial puede mostrar únicamente centros o contornos teóricos y ocultar la ocupación real de cada elemento.
Antes de producir, imprima una plantilla a escala o genere una probeta sobre material económico. La conformidad debe verificarse con la norma de accesibilidad aplicable al destino del proyecto. Aunque se hable comúnmente de Braille ADA, un trabajo instalado en Colombia u otro país puede tener requisitos contractuales o normativos adicionales.
Cómo medir el offset entre el Quill y la herramienta de corte
La medición debe realizarse entre los centros funcionales de las herramientas, no entre las carcasas, soportes o bordes visibles. En un router, la referencia es el eje de la herramienta instalada en el husillo. En un láser, es el punto efectivo del haz sobre el plano de trabajo. En el Quill, es el centro real de aplicación.
- Prepare una probeta estable. Utilice un material plano y compatible con ambos procesos. Fíjelo contra topes para que no pueda girar ni deslizarse.
- Establezca un origen común. Defina una esquina, un punto de referencia o un sistema de coordenadas que pueda repetirse.
- Genere una referencia con el Quill. Realice un patrón de prueba o una marca funcional prevista por el sistema, sin comprometer una pieza vendible.
- Genere la referencia de la segunda herramienta. Use un procedimiento de prueba seguro y permitido por el fabricante. En láser, confirme primero que el material puede procesarse sin emitir gases peligrosos.
- Mida la diferencia en X y Y. Compare los centros con un instrumento adecuado y registre tanto la magnitud como la dirección.
- Introduzca la compensación. Aplíquela en el controlador, en el posprocesado o en una copia controlada de la capa de corte, pero nunca en varios lugares al mismo tiempo.
- Repita la prueba. Utilice un patrón asimétrico con indicación de izquierda, derecha, arriba y abajo para detectar una inversión de signo.
De manera conceptual, si el centro de corte se encuentra desplazado respecto al centro del Quill, la geometría debe compensarse con esa diferencia. Sin embargo, algunos programas desplazan la herramienta y otros desplazan el diseño en sentido contrario. Por esta razón, no conviene confiar únicamente en una fórmula: la probeta física es la validación final.
Cuándo un offset fijo no es suficiente
Un offset constante corrige una traslación, pero no una rotación ni una diferencia de escala. Si la coincidencia es correcta cerca del origen y empeora progresivamente al alejarse, revise:
- Que el panel esté apoyado contra topes verdaderamente perpendiculares.
- Que las unidades sean las mismas en todos los programas.
- Que ninguna importación haya modificado el porcentaje de escala.
- Que los ejes de la máquina estén calibrados y no presenten holgura apreciable.
- Que la orientación del archivo no haya cambiado entre posición horizontal y vertical.
- Que la pieza no se haya deformado por tensión, calor o fijación deficiente.
Flujo recomendado para aplicar Braille con Quill y láser
La práctica reportada por operadores experimentados consiste en aplicar primero el Braille, permitir el curado correspondiente y realizar después el corte. Esta secuencia evita intentar registrar el Quill sobre una pieza pequeña ya recortada y reduce los problemas de sujeción. Un flujo controlado puede organizarse así:
- Valide el contenido. Revise texto visual, traducción Braille, orientación y correspondencia entre ambas versiones.
- Inspeccione el panel. Compruebe dimensiones, planitud, limpieza y compatibilidad con adhesivos, consumibles y corte.
- Coloque el material en la referencia. Use topes mecánicos y una fijación que no invada las trayectorias.
- Aplique los elementos táctiles y el Braille. Mantenga la configuración recomendada para el sistema Quill y no cambie la escala del patrón.
- Respete el curado. El tiempo y las condiciones dependen del material y del consumible; siga la documentación técnica correspondiente.
- Inspeccione antes de cortar. Verifique que no existan puntos faltantes, bajos, sueltos o contaminados.
- Ejecute una prueba de registro. Compruebe el contorno mediante una simulación, recorrido sin corte o función de encuadre, según lo permita el equipo.
- Realice el corte final. Mantenga el Braille y los apliques fuera de la trayectoria del haz o de la fresa.
- Haga el control de calidad. Revise dimensiones, bordes, ubicación del bloque Braille y estabilidad del relieve.
Si Quill y corte se ejecutan en el mismo pórtico, lo ideal es que el panel permanezca inmóvil y que el controlador gestione el cambio de centro entre herramientas. Cuando el cabezal no puede montarse de forma rígida o repetible, puede ser necesario un adaptador personalizado. Este soporte debe conservar la perpendicularidad, evitar flexión y permitir que la posición se repita después de desmontarlo.
Registro cuando el panel pasa a otra máquina
Trasladar la pieza desde una estación Quill hasta un láser o CNC introduce más variables. En ese caso, el offset entre cabezales deja de ser la única referencia: también intervienen los ceros de cada máquina y la posición física del panel.
Para obtener repetibilidad, utilice una plantilla o cama de posicionamiento con topes firmes. Una esquina maestra y un tope lateral suficientemente separado ayudan a controlar tanto la posición como el giro. Marque además la cara superior y la orientación del panel para impedir que una pieza se cargue rotada o reflejada.
Las marcas de registro pueden facilitar la alineación siempre que permanezcan fuera de la pieza terminada o se eliminen durante el corte. Con dos referencias separadas es posible detectar traslación y giro; una tercera referencia permite comprobar mejor la consistencia geométrica. Una cámara puede ayudar, pero no reemplaza la calibración si su lente, altura o relación con el cabezal no están correctamente ajustadas.
Control para producciones por lotes
En lotes pequeños con mensajes diferentes, etiquete cada panel y su archivo mediante un código único. La identificación debe sobrevivir al traslado entre estaciones, pero quedar fuera del producto terminado. Es recomendable incluir en la orden de producción el texto visual, la traducción aprobada, el material, la orientación, la revisión del archivo y el estado de cada operación.
No mezcle paneles aparentemente iguales sin trazabilidad. Una pieza cortada con el archivo correcto pero asociada al Braille de otra señal puede pasar una inspección geométrica y aun así contener información equivocada.
Consideraciones específicas para corte láser
Antes de llevar al láser un panel con Braille, confirme la compatibilidad de todo el conjunto: sustrato, adhesivo, aplique y cualquier película protectora. No procese materiales desconocidos ni plásticos que puedan liberar gases corrosivos o tóxicos. En particular, las películas o láminas con composición no identificada deben retirarse o verificarse antes del corte.
El recorrido debe evitar el contacto del haz con los puntos y elementos táctiles. Además de dañarlos, el calor y los residuos pueden afectar su adhesión o acabado. La extracción, el enfoque y los parámetros deben ajustarse al sustrato real mediante pruebas; no es prudente reutilizar automáticamente una configuración de un panel sin relieve.
Si el material o el sistema táctil no es apto para láser, el corte con router CNC puede ser la alternativa correcta. Aun así, hay que controlar viruta, vibración y fijación para que los puntos no se contaminen o desprendan.
Errores comunes que deben evitarse
- Corregir “a ojo” cada archivo: oculta la causa y elimina la repetibilidad. Registre un offset validado y su fecha de calibración.
- Compensar dos veces: si el controlador ya conoce el desplazamiento, no vuelva a mover la capa en el diseño.
- Usar el offset para corregir el espaciado: una traslación no cambia la geometría interna del Braille.
- Escalar el archivo al importarlo: puede alterar el panel, el texto táctil y el patrón Braille.
- Mover el material entre operaciones sin referencias: incluso una pequeña rotación produce errores crecientes.
- Cortar antes de inspeccionar el relieve: una pieza defectuosa consume tiempo adicional de máquina y material.
- Ignorar el curado: manipular o sujetar prematuramente el panel puede mover o deformar los puntos.
- Confiar solo en la vista previa: el marco en pantalla no demuestra que el centro físico de la herramienta esté calibrado.
- Procesar materiales no identificados con láser: representa un riesgo para el operador, la óptica y el sistema de extracción.
Lista de verificación antes de producir
- El texto visual y el Braille corresponden a la misma señal.
- El patrón fue validado con la norma aplicable y no se escaló.
- Las zonas de separación incluyen el tamaño físico de los relieves.
- El panel está limpio, plano, orientado y fijado contra topes.
- El offset fue medido entre centros funcionales y probado físicamente.
- La compensación se aplica en un solo punto del flujo.
- El material completo es compatible con el proceso de corte elegido.
- El Braille ha curado y fue inspeccionado antes del corte.
- El contorno se comprobó mediante encuadre, simulación o probeta.
- Los archivos y paneles están identificados para evitar intercambios.
Un proceso estable depende de medición, no de ensayo y error
Para aplicar Braille con Quill y láser de forma repetible, primero hay que separar los problemas de diseño, relieve y registro. El Braille demasiado bajo exige revisar la aplicación; el poco espacio entre puntos requiere comprobar el patrón; y un desplazamiento uniforme se corrige midiendo el offset entre los centros reales de las herramientas.
Un archivo maestro por capas, topes mecánicos, una probeta asimétrica y una compensación documentada eliminan gran parte de la incertidumbre. Si el error cambia a lo largo del panel, la investigación debe pasar del offset a la rotación, escala, fijación o calibración de ejes.
Importasia ofrece equipos, repuestos y soporte técnico especializado en Colombia para procesos con láser y otras tecnologías de fabricación digital. Si su producción presenta pérdidas de registro, una revisión técnica del flujo completo puede ayudar a identificar si la causa está en el archivo, la calibración, la mecánica o el material antes de reemplazar componentes innecesariamente.
Preguntas frecuentes
¿Se debe aplicar primero el Braille o cortar primero el panel?
En muchos flujos resulta más estable aplicar primero el Braille sobre el panel completo, respetar el curado e inspeccionarlo antes de cortar. Esto facilita la fijación y conserva una referencia amplia, siempre que el relieve no interfiera con el recorrido de la herramienta.
¿Un offset incorrecto puede reducir el espacio entre los puntos Braille?
No. El offset desplaza el patrón completo, pero no cambia la distancia interna entre sus puntos o celdas. Si el espaciado es insuficiente, revise la generación del Braille, la plantilla, la escala de importación y la configuración del sistema Quill.
¿Cómo sé si el problema es offset o rotación del panel?
Si el desplazamiento es prácticamente igual en toda la pieza, suele tratarse de un offset. Si coincide cerca del origen y el error aumenta hacia el extremo opuesto, revise rotación, escala, escuadra de los topes y calibración de los ejes.
¿Cualquier panel con Braille puede cortarse con láser?
No. Debe comprobarse la compatibilidad del sustrato, el adhesivo, los puntos, los apliques y las películas protectoras. Los materiales desconocidos o que puedan liberar gases peligrosos no deben procesarse con láser; en algunos casos será preferible utilizar un router CNC.