Píldora técnica — escucha este artículo en 1 minuto, con las voces de Samuel y Marcela.
Desactivas Air Assist en LightBurn, inicias el trabajo y, aun así, continúa saliendo aire por la boquilla. Cuando estás cortando madera o acrílico, un flujo moderado suele ser útil; pero al trabajar con pintura o recubrimiento en polvo, incluso una corriente débil puede desplazar el material, alterar su distribución y arruinar el resultado. Este comportamiento no siempre significa que la máquina esté averiada. En muchos equipos, la asistencia de aire láser CO2 mantiene un caudal básico mientras el sistema está operativo para ayudar a proteger la lente, limitar la acumulación de humo y reducir el riesgo de llama. La clave es identificar si se trata de ese flujo de protección, de una orden incorrecta del software o de una falla en el circuito neumático o eléctrico.
En esta guía explicaremos cómo funciona el sistema, cómo comprobar cada componente y qué alternativas existen cuando realmente se necesita minimizar el aire sobre un recubrimiento en polvo. El objetivo no es simplemente “apagar la bomba”, sino encontrar una solución que no exponga la óptica, el cabezal ni al operador a riesgos innecesarios.
¿Qué hace la asistencia de aire en un láser CO2?
La asistencia de aire conduce un flujo hacia la zona donde el haz interactúa con el material. Dependiendo del diseño de la máquina, el aire puede provenir de una bomba, un soplador o un compresor regulado. Después pasa por una manguera y, en muchos casos, por una electroválvula antes de llegar a la boquilla del cabezal.
Sus funciones habituales incluyen:
- Proteger la lente: crea una corriente que dificulta la entrada de humo, partículas y residuos hacia la óptica inferior.
- Reducir llamas: ayuda a controlar la combustión localizada que puede aparecer al cortar ciertos materiales.
- Evacuar residuos del corte: retira humo y partículas de la trayectoria del haz.
- Mejorar la calidad: en determinados materiales puede reducir carbonización y favorecer un corte más limpio.
- Proteger la boquilla: limita la acumulación de contaminantes en el extremo del cabezal.
Sin embargo, no todos los procesos necesitan el mismo caudal. Un corte profundo normalmente requiere más aire que un grabado superficial. Cuando existe una capa de polvo todavía suelta, una presión adecuada para corte puede ser excesiva y dispersarla antes de que el láser complete el diseño.
Por qué el Air Assist sigue funcionando cuando está apagado
Una observación recurrente entre usuarios es que el aire continúa a baja potencia aunque la opción Air Assist de la capa esté desactivada. Esto puede deberse a varias causas, y conviene distinguirlas antes de modificar conexiones.
1. Caudal mínimo de protección diseñado por el fabricante
Algunas máquinas utilizan un sistema de dos estados: un flujo bajo permanece activo mientras el equipo está encendido o ejecutando un trabajo, y la orden de Air Assist solamente habilita un flujo mayor. En ese caso, “Off” significa sin presión adicional, no necesariamente ausencia total de aire.
Este comportamiento busca mantener limpia la lente y contribuir al control de humo y llama. Si al activar Air Assist la presión aumenta claramente y al desactivarlo vuelve a un nivel bajo, es probable que el sistema esté trabajando según su diseño.
2. La capa de LightBurn todavía tiene el aire habilitado
LightBurn controla el aire por capa cuando el controlador y el cableado de la máquina admiten esa función. Es posible desactivar una capa y ejecutar accidentalmente otra que todavía tiene la opción encendida. También puede ocurrir que la configuración se haya cambiado sin volver a enviar o iniciar el trabajo actualizado.
3. Electroválvula, relé o salida de control sin respuesta
En sistemas con control automático, la señal del controlador suele accionar una salida, un relé o una electroválvula. Si una válvula queda trabada, un relé permanece cerrado o el cableado fue configurado para operación continua, la orden del software no cambiará el caudal como se espera.
4. Bomba conectada directamente a alimentación
En algunas configuraciones, la bomba recibe energía desde que se enciende la máquina. La opción del software puede controlar una válvula secundaria o no estar conectada a ningún dispositivo. En esa situación, desactivar Air Assist en LightBurn no corta físicamente la alimentación de la bomba.
5. Flujo del extractor confundido con Air Assist
El extractor genera movimiento de aire dentro del gabinete. Sobre materiales livianos o polvo suelto, esa corriente puede parecer salida de la boquilla. Por eso es importante verificar el punto exacto de origen antes de intervenir la bomba.
Diagnóstico paso a paso de la asistencia de aire láser CO2
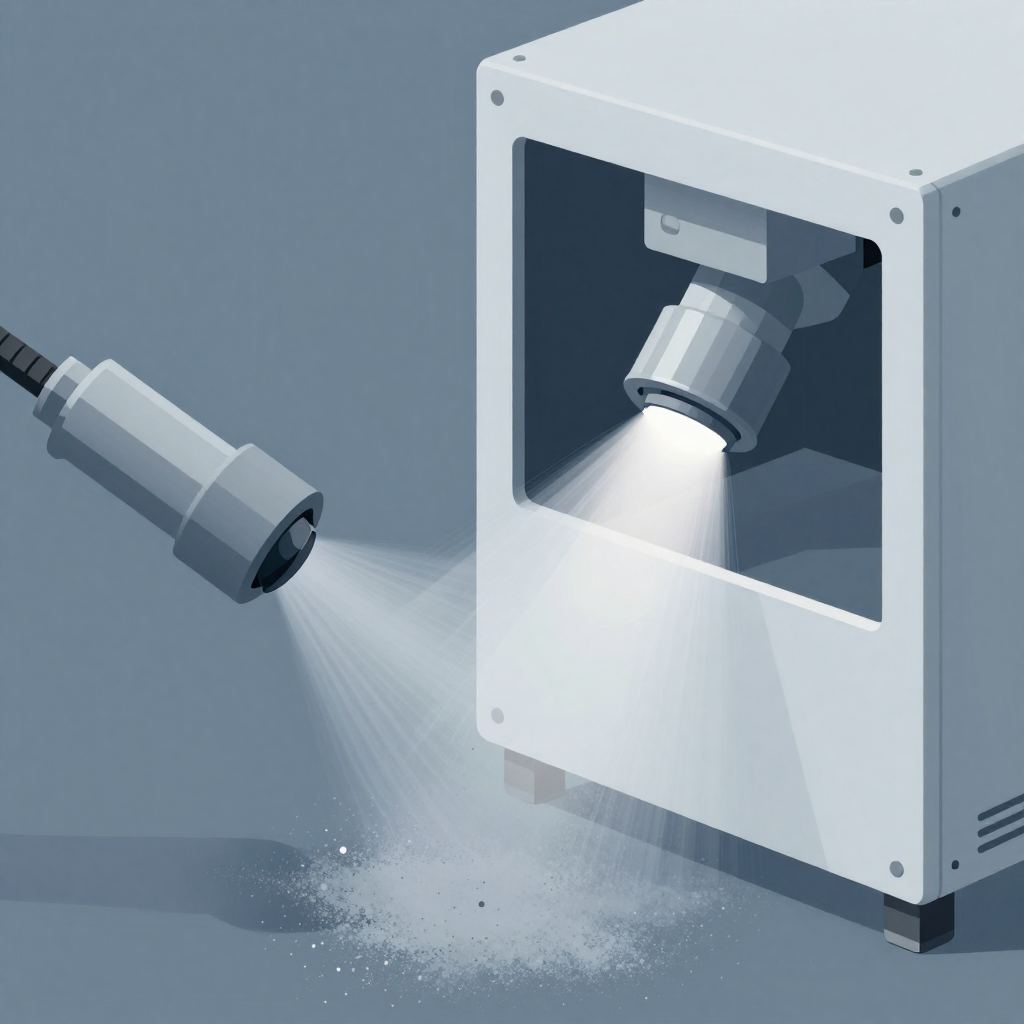
Realiza estas comprobaciones con ventilación adecuada, sin material inflamable en la mesa y respetando las instrucciones del fabricante. No introduzcas las manos en el área de trabajo mientras el láser pueda dispararse.
- Comprueba el flujo en reposo. Con el láser sin ejecutar un trabajo, verifica si existe aire en la salida de la boquilla. Utiliza una tira liviana de papel sostenida a una distancia prudente; no la introduzcas en la boquilla ni la dejes dentro de la máquina.
- Compara Air Assist apagado y encendido. Crea una prueba segura con dos capas o realiza la comprobación de salida permitida por tu máquina. Observa si hay un cambio evidente entre ambos estados. Un aumento al activar la función indica que probablemente existe un caudal básico permanente y otro de proceso.
- Revisa la capa en LightBurn. Abre los parámetros de la capa correspondiente y confirma el estado de Air Assist. Verifica también que el objeto esté asignado a esa capa y que estás ejecutando la versión actual del archivo. La ubicación exacta de la opción puede variar según la versión y el controlador.
- Separa el aire de la extracción. Sin disparar el láser, compara el movimiento de aire con el extractor encendido y apagado, siempre que el manual permita esa prueba. Si el polvo se mueve incluso sin flujo perceptible en la boquilla, la extracción o corrientes internas podrían ser la causa.
- Inspecciona la manguera. Con la máquina apagada y aislada de la energía, revisa conexiones flojas, dobleces, fugas y obstrucciones. Una fuga puede reducir el caudal útil; una conexión incorrecta puede hacer que el aire evite la válvula de control.
- Identifica los componentes. Determina si la instalación tiene bomba permanente, electroválvula, regulador, manómetro o un segundo circuito. No asumas que todos los equipos funcionan igual.
- Escucha la conmutación. En algunos sistemas es posible percibir el accionamiento de una electroválvula o relé cuando cambia el estado. La ausencia de sonido no prueba por sí sola una falla, pero ayuda a orientar el diagnóstico.
- Consulta la documentación eléctrica. Comprueba qué salida del controlador está asignada al aire y cómo debería operar. Si no cuentas con el diagrama o no tienes experiencia eléctrica, solicita soporte técnico antes de manipular terminales.
Cómo interpretar los resultados
| Resultado observado | Causa probable | Acción recomendada |
|---|---|---|
| No hay aire en Off y aparece en On | Control normal por capa | Ajustar Air Assist según el proceso y guardar correctamente la capa. |
| Hay aire bajo en Off y aumenta en On | Caudal mínimo de protección o sistema de dos etapas | Confirmar el diseño del equipo y evaluar regulación segura del caudal. |
| El caudal es igual en On y Off | Bomba permanente, salida no configurada, válvula o relé sin conmutar | Revisar configuración, cableado y componentes con la máquina sin energía. |
| No hay aire en ningún estado | Bomba apagada, obstrucción, fuga, válvula cerrada o falla eléctrica | Detener el corte y revisar el sistema antes de continuar. |
| El polvo se mueve sin aire en la boquilla | Extracción o corrientes dentro del gabinete | Revisar ubicación de la pieza, flujo del extractor y sellado del gabinete. |
| El cambio en software no produce ninguna respuesta | Controlador incompatible, salida mal asignada o aire sin control electrónico | Consultar el diagrama y validar la integración con LightBurn. |
Soluciones para trabajar con recubrimientos en polvo
La mejor solución depende de si el polvo está suelto, parcialmente adherido o completamente curado, así como del diseño de la máquina. Antes de procesarlo, revisa la ficha de datos de seguridad del recubrimiento. No todos los pigmentos, resinas o aditivos son apropiados para exposición al láser, y su calentamiento puede generar humo o compuestos peligrosos. La extracción debe permanecer activa durante el proceso.
Desactivar el aire en la capa correcta
La primera opción debe ser el control normal desde LightBurn. Desactiva Air Assist únicamente en la capa utilizada para el grabado o la interacción con el polvo. Haz una prueba pequeña y confirma que el cambio realmente reduce el flujo. Si el trabajo combina grabado y corte, utiliza capas separadas para aplicar aire solo donde sea necesario.
Reducir el caudal sin eliminar la protección
Si la máquina dispone de un regulador diseñado para el circuito, reduce gradualmente el flujo hasta encontrar el punto en el que el polvo no se disperse de forma significativa. Evita cerrar por completo una línea si la bomba necesita descarga o si el fabricante exige un caudal mínimo. Un estrangulamiento inadecuado puede aumentar el esfuerzo de algunos tipos de bomba.
La meta es usar el menor flujo funcional, no asumir que cero aire siempre es mejor. Un caudal leve puede seguir protegiendo la óptica sin alterar de forma importante una capa bien preparada.
Corregir la preparación y la distribución del polvo
Si el proceso exige una capa suelta, procura que sea uniforme y que la pieza esté nivelada. Evita acumulaciones que puedan desplazarse fácilmente o generar resultados inconsistentes. Prepara la superficie según las indicaciones del producto y realiza pruebas en muestras pequeñas. Un problema aparentemente neumático también puede agravarse por una aplicación irregular.
Usar control eléctrico o neumático compatible
Cuando la máquina cuenta con una salida de Air Assist pero la bomba funciona permanentemente, un técnico puede evaluar si es viable controlar una electroválvula compatible o separar el flujo bajo del flujo de proceso. La selección debe considerar tensión de control, tipo de salida, consumo eléctrico, presión y condición segura ante una falla.
No conectes una bomba directamente a una salida del controlador sin verificar su capacidad. A menudo se requiere una interfaz apropiada, pero el esquema exacto depende de la electrónica instalada. Una conexión incorrecta puede dañar la tarjeta controladora o dejar deshabilitada una función de protección.
Desconexión temporal de la manguera o alimentación
La comunidad técnica menciona como último recurso desconectar físicamente la manguera o cortar la alimentación de la bomba cuando el flujo bajo no puede controlarse desde LightBurn. Aunque puede eliminar el aire, esta medida debe aplicarse con mucha cautela.
- Apaga y desconecta la máquina antes de intervenir componentes.
- No cortes cables ni manipules conductores energizados.
- Utiliza únicamente conectores o interruptores previstos para desconexión, si existen.
- Asegura la manguera para que no expulse aire o polvo hacia componentes eléctricos.
- No realices cortes de materiales inflamables sin asistencia de aire.
- Vigila el trabajo de forma continua y ten disponible el medio de extinción adecuado.
- Inspecciona y limpia la lente con el método recomendado antes y después de la prueba.
- Restablece el sistema antes de volver a procesos que generen llama, humo intenso o residuos.
Eliminar totalmente el flujo puede facilitar la contaminación de la lente y aumentar el riesgo de ignición. Si el fabricante implementó aire permanente como función de seguridad, conviene no anularlo sin una evaluación técnica. En muchos casos, controlar o redirigir adecuadamente el caudal resulta preferible a desconectar la bomba.
Comprobación de la electroválvula y la salida de control
Si no existe diferencia entre On y Off, el problema puede estar después del software. La revisión debe seguir el flujo de la señal: LightBurn envía la orden, el controlador activa una salida, esa salida acciona un relé o una electroválvula y finalmente cambia el paso de aire.
- Confirma que el controlador admita Air Assist por capa y que el dispositivo esté configurado correctamente en LightBurn.
- Identifica en el diagrama la salida asignada. No pruebes terminales al azar.
- Con la máquina aislada de la energía, revisa conectores flojos, cables dañados y mangueras conectadas al puerto equivocado.
- Comprueba si la válvula tiene regulación manual, dirección de flujo o condición normalmente abierta o cerrada. Estas características dependen del componente.
- Solicita a un técnico una medición de la señal si la inspección visual no revela la causa. Medir equipos energizados exige capacitación y herramientas apropiadas.
Una electroválvula contaminada puede quedar abierta, mientras que un relé con contactos adheridos puede mantener activa una carga. No sustituyas componentes solo por su apariencia: deben ser compatibles eléctrica y neumáticamente con el sistema.
Errores comunes que conviene evitar
- Creer que “Off” siempre equivale a cero flujo: en sistemas de dos etapas solo desactiva la presión alta.
- Desconectar el aire antes de diagnosticar: podrías ocultar una falla de válvula o exponer la lente a humo.
- Apagar también la extracción: la necesidad de conservar el polvo no elimina la obligación de evacuar vapores y partículas.
- Modificar cableado sin diagrama: una salida lógica no necesariamente puede alimentar una bomba o válvula directamente.
- Dejar el láser trabajando sin supervisión: con o sin Air Assist, siempre existe riesgo de llama.
- Procesar cualquier pintura en polvo: primero debe verificarse su composición y ficha de seguridad.
- Reducir el aire y mantener parámetros de corte exigentes: un ajuste que funciona para grabado puede ser inseguro para corte.
- Olvidar restaurar el sistema: después de una prueba sin aire, confirma su funcionamiento antes del siguiente trabajo.
Mantenimiento preventivo del sistema Air Assist
Una revisión periódica evita que una pérdida progresiva de presión se confunda con un problema de configuración. Inspecciona mangueras, uniones, boquilla y filtros cuando existan. Mantén la bomba libre de polvo y con ventilación suficiente, sin aplicar lubricantes o productos de limpieza no autorizados.
La boquilla debe estar limpia y correctamente instalada. Una obstrucción puede reducir el aire en el punto de trabajo aunque la bomba se escuche con normalidad. También conviene revisar la lente inferior: una óptica contaminada puede calentarse, deteriorarse y afectar la potencia que llega al material.
Registra los resultados de una prueba sencilla con Air Assist encendido y apagado. Comparar el comportamiento a lo largo del tiempo facilita detectar fugas, desgaste o cambios de presión. Si instalas un regulador o realizas una mejora autorizada, documenta su posición normal para cada tipo de proceso.
Una solución correcta protege tanto el trabajo como la máquina
Cuando la asistencia de aire láser CO2 no se apaga, el primer paso es confirmar si existe un flujo básico intencional. Si el caudal aumenta al activar Air Assist, probablemente la máquina combina aire de protección y aire de proceso. Si no hay ningún cambio, habrá que revisar la capa de LightBurn, la salida del controlador, la electroválvula y la forma en que está alimentada la bomba.
Para recubrimientos en polvo, comienza por desactivar el aire en la capa, reducir el caudal mediante controles previstos por el equipo y optimizar la preparación del material. La desconexión física debe considerarse una medida excepcional, temporal y evaluada frente al riesgo de ensuciar la óptica o provocar una llama.
Si necesitas confirmar la configuración de tu máquina, reemplazar componentes neumáticos o revisar la integración con LightBurn, Importasia ofrece equipos, repuestos y soporte técnico especializado en Colombia. Una revisión profesional puede ayudarte a controlar el aire sin sacrificar la seguridad ni la vida útil del sistema láser.
Preguntas frecuentes
¿Por qué sale aire si desactivo Air Assist en LightBurn?
Algunas máquinas mantienen un caudal bajo para proteger la lente y ayudar a controlar humo y llama. La opción de LightBurn puede desactivar únicamente el flujo de mayor presión; si no existe ningún cambio entre On y Off, revisa la configuración, la válvula y la conexión de la bomba.
¿Puedo desconectar la manguera para trabajar con pintura en polvo?
Solo debería considerarse como último recurso y con la máquina apagada, aislada de la energía y bajo supervisión constante durante la prueba. Eliminar todo el aire puede contaminar la lente y aumentar el riesgo de ignición, por lo que es preferible regular el caudal o corregir el control automático.
¿Cómo sé si el aire viene de la boquilla o del extractor?
Con el láser sin disparar, observa el movimiento de una tira liviana cerca de la boquilla y compara el comportamiento del extractor según las pruebas permitidas por el fabricante. Si el polvo se desplaza sin flujo perceptible en la boquilla, la corriente puede provenir de la extracción o del movimiento interno del gabinete.
¿Es seguro usar cualquier recubrimiento en polvo con un láser CO2?
No. Debes consultar la ficha de datos de seguridad y confirmar que sus resinas, pigmentos y aditivos sean aptos para el proceso, ya que el calentamiento puede producir vapores peligrosos. Mantén activa la extracción y no proceses materiales de composición desconocida.